

Bagaimanakah Peralatan Enrobing Coklat Industri Meningkatkan Konsistensi Salutan?
Peranan Peralatan Enrobing dalam Barisan Konfeksi Moden
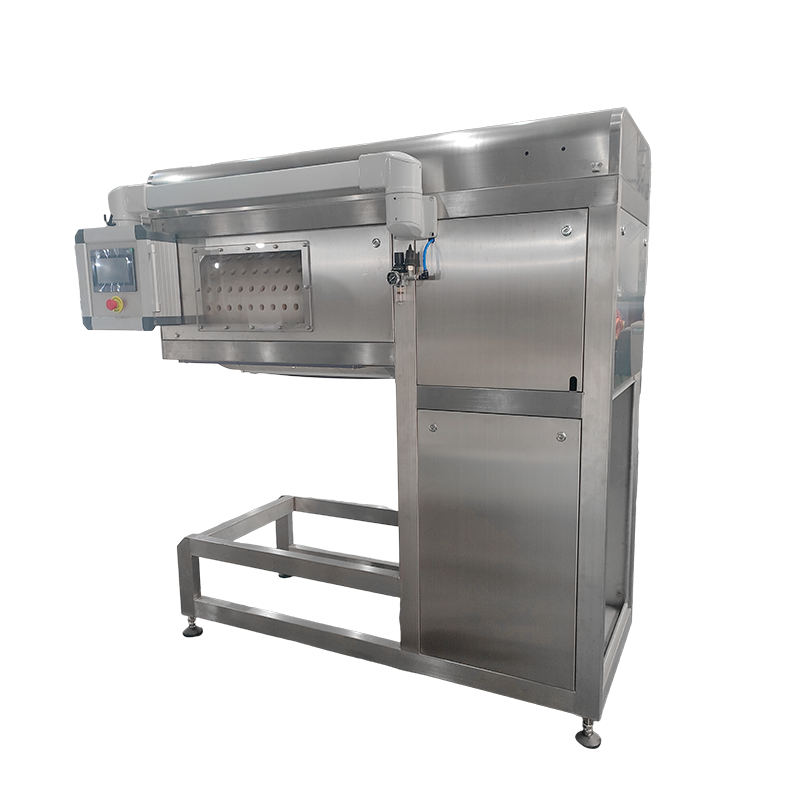
Liputan coklat yang konsisten adalah salah satu masalah paling sukar dalam pembuatan gula-gula. Biskut, wafer, gugusan kacang atau pusat gula-gula yang melalui tab mandi dengan tangan akan mengambil lapisan yang tidak rata, poket udara dan kesan titisan yang muncul serta-merta pada rak runcit. Inilah masalah sebenar yang a garis enrobing coklat direka bentuk untuk menyelesaikannya. Daripada mencelup produk secara individu, enrober membawa item pada tali pinggang mesh bergerak melalui tirai coklat terbaja, menggunakan lapisan bawah terkawal, dan kemudian menanggalkan salutan berlebihan dengan pisau udara yang ditentukur sebelum produk memasuki terowong penyejuk.
Jarak produk pada tali pinggang suapan, kadar aliran tirai dan tekanan pisau udara semuanya berinteraksi antara satu sama lain, itulah sebabnya kemudahan yang hanya membeli mesin terbesar yang tersedia tanpa memadankan tetapan ini dengan produk sebenar sering berakhir dengan konsistensi yang lebih buruk daripada garis yang lebih kecil dan ditentukan dengan betul.
Bagi pengurus loji yang menilai kapasiti salutan baharu, keputusan jarang mengenai sama ada untuk mengautomasikan, tetapi konfigurasi peralatan enrobing yang sesuai dengan campuran produk, sasaran pemprosesan dan susun atur lantai yang telah sedia ada. Artikel ini menghuraikan cara peralatan enrobing berfungsi secara mekanikal, data prestasi yang biasanya kelihatan merentas skala operasi yang berbeza dan cara membandingkan salutan automatik dengan kaedah manual atau separa automatik menggunakan kriteria boleh diukur dan bukannya tuntutan pemasaran. Ia juga merangkumi corak kecacatan yang paling kerap muncul apabila talian disalahkonfigurasikan, bersama-sama dengan tabiat penyelenggaraan yang memastikan sistem berjalan dalam toleransi selama bertahun-tahun operasi berterusan dan bukannya berbulan-bulan.
Pengeluar kuih-muih, bakeri dan makanan ringan mendekati peralatan ini dari titik permulaan yang berbeza. Kedai roti yang menambah langkah salutan pada garis wafer atau kuki sedia ada biasanya mengubah suai enrober menjadi panjang lantai tetap, manakala pengeluar kuih-muih yang membina kemudahan baharu mempunyai lebih kebebasan untuk mensaiz terowong penyejuk dan takungan di sekitar sasaran volum jangka panjang. Kedua-dua kumpulan mendapat manfaat daripada bekerja melalui set asas mekanikal yang sama sebelum membandingkan model tertentu.
Cara Enrober Coklat Industri Memproses Produk
Pada peringkat kefungsian, peralatan enrobing melakukan empat operasi berbeza mengikut urutan, dan setiap peringkat mempunyai keperluan toleransinya sendiri. Memahami urutan ini penting kerana kesesakan atau ketidakselarasan pada mana-mana peringkat akan muncul sebagai kecacatan tiga langkah kemudian, selalunya menyebabkan punca sukar untuk dikesan pada produk siap.
Peringkat suapan meletakkan produk pada tali pinggang dawai pada jarak tetap, yang penting kerana jarak tidak sekata kemudiannya menyebabkan coklat merapatkan antara item atau meninggalkan jurang dalam liputan. Pra-bottomer, apabila dipasang, menggunakan lapisan asas nipis supaya produk tidak melekat pada jaringan dan jadi lapisan akhir mempunyai bahagian bawah yang bersih dan tertutup dan bukannya corak bertekstur jaringan. Kepala enrobbing utama kemudian melabuhkan tirai coklat terbaja yang berterusan ke atas produk yang bergerak, menenggelamkan sepenuhnya bahagian atas dan sisi. Pisau angin yang diletakkan serta-merta selepas langsir mengeluarkan coklat berlebihan dengan mengarahkan tekanan udara yang ditentukur merentasi lebar tali pinggang, yang menentukan berat salutan akhir dan kesamaan jauh lebih daripada tirai itu sendiri. Akhir sekali, produk bersalut bergerak melalui terowong penyejukan berbilang zon di mana suhu diturunkan secara beransur-ansur untuk mengunci gloss dan snap tanpa menyebabkan mekar.
Komponen Teras Yang Menentukan Kualiti Salutan
Setiap Talian Enrobing Coklat Siri SJP dan sistem perindustrian yang setanding berkongsi set subsistem yang sama, tetapi kualiti binaan dan ketepatan kawalan setiap subsistem adalah yang memisahkan garisan yang mempunyai toleransi yang ketat daripada satu yang hanyut dalam satu anjakan.
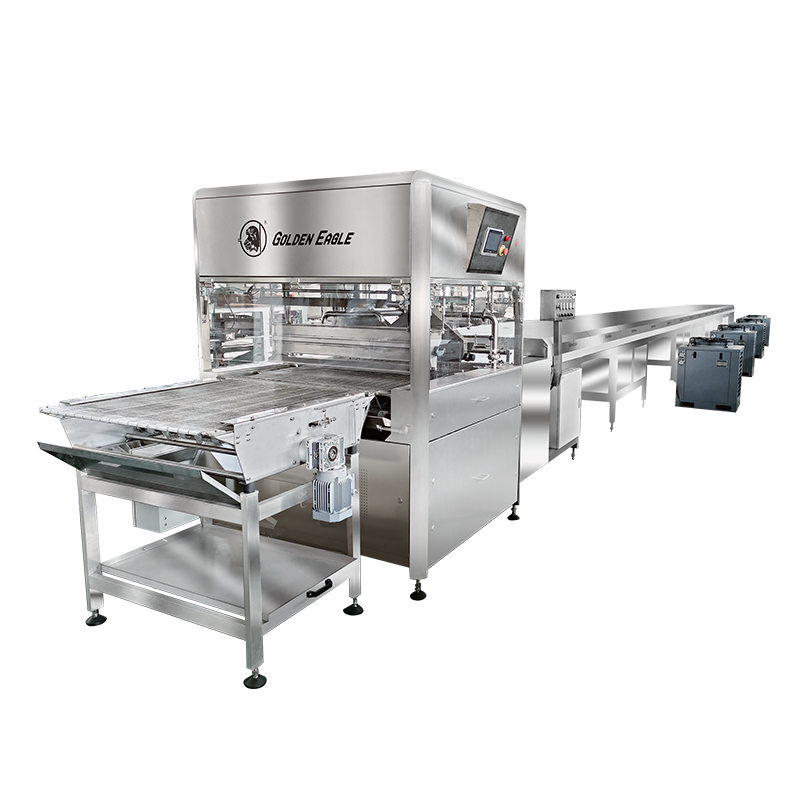
| Komponen | Fungsi Utama | Kesan Toleransi Biasa |
|---|---|---|
| Unit pembajaan | Mengekalkan struktur kristal jisim coklat | Tambah atau tolak 0.5 darjah kestabilan |
| Kepala langsir | Menyampaikan aliran salutan sekata merentasi lebar tali pinggang | Varians berat tali pinggang silang di bawah 3 peratus |
| Perhimpunan pisau udara | Potong salutan berlebihan kepada ketebalan sasaran | Berat salutan boleh laras dalam kenaikan kecil |
| Pemacu tali pinggang mesh | Mengangkut produk pada kelajuan yang tetap dan disegerakkan | Varians kelajuan di bawah 1 peratus |
| Menyejukkan tunnel | Menetapkan salutan tanpa mendorong pembungaan lemak | Kawalan kecerunan berbilang zon |
| Pam edaran semula bawah | Mengembalikan lebihan coklat ke dalam takungan | Mencegah pengumpulan dan hanyut kelikatan |
Unit pembajaan patut diberi perhatian khusus kerana ia merupakan komponen tunggal yang paling bertanggungjawab untuk penampilan produk siap. Coklat yang tidak mudah marah ditetapkan dengan permukaan yang kusam dan bergaris-garis dan terdedah untuk mekar dalam beberapa hari selepas pembungkusan, manakala coklat yang terlalu marah boleh ditetapkan terlalu cepat di dalam enrober itu sendiri, menyumbat kepala tirai. Sistem dengan maklum balas suhu gelung tertutup merentasi tangki lebur, pembajaan dan penahan mengekalkan jalur operasi yang lebih sempit daripada sistem yang bergantung pada pemeriksaan termostat manual.
Penanda Aras Throughput Merentas Konfigurasi Talian
Kapasiti talian biasanya ditentukan oleh lebar tali pinggang dan kelajuan tali pinggang, tetapi bilangan yang penting secara operasi ialah keluaran bersalut sejam, kerana itulah yang menentukan sama ada enrober mengikuti langkah dengan penyimpan hulu atau garis pembakar. Carta di bawah menggambarkan julat daya pengeluaran yang biasa disebut merentas empat kelas lebar tali pinggang biasa yang digunakan dalam aplikasi salutan kuih-muih dan bakeri.
Angka-angka ini berubah bergantung pada ketumpatan produk, berat salutan sasaran dan sama ada barisan itu menjalankan pas pra-bawah, jadi angka tersebut harus dianggap sebagai julat perancangan dan bukannya angka yang dijamin untuk mana-mana produk tertentu. Kemudahan yang menyalut wafer ringan akan terletak di hujung atas julat, manakala gugusan kacang padat dengan berat lapisan sasaran yang lebih berat akan berjalan lebih perlahan pada peralatan yang sama.
Ketepatan Kawalan Suhu Sepanjang Kitaran Pengeluaran
Salah satu petunjuk prestasi yang lebih diabaikan ialah betapa ketatnya garisan memegang suhu coklat kerana ia berjalan secara berterusan selama syif lapan jam. Perubahan suhu yang luas semasa larian panjang adalah punca biasa masalah kilauan dan kembang sekejap yang sukar untuk didiagnosis kerana ia tidak muncul pada setiap kumpulan.
Sistem gelung tertutup yang mencuba suhu mandian secara berterusan dan melaraskan elemen pemanasan dalam kenaikan kecil memegang jalur yang lebih sempit daripada garisan yang bergantung pada pemeriksaan manual berkala. Perkara ini paling penting pada larian yang lebih lama, kerana garisan yang hanyut walaupun satu setengah darjah dalam beberapa jam boleh mengalihkan produk daripada terbaja betul kepada kurang baran yang ketara tanpa sebarang titik pencetus yang jelas.
Nota operasi: Log suhu yang ditarik daripada unit pembajaan dan mandi enrobing secara berasingan adalah lebih berguna untuk menyelesaikan masalah berbanding bacaan gabungan tunggal, kerana kedua-dua zon boleh hanyut secara bebas apabila pam edaran semula bersaiz kecil untuk isipadu tangki.
Talian Enrobing lwn Salutan Manual: Perbandingan Berstruktur
Pengeluar yang bergerak dari tangki celup tangan atau kumpulan kecil ke garisan berterusan biasanya menimbang lima faktor praktikal dan bukannya angka kos tunggal. Perbandingan radar di bawah menjaringkan peralatan enrobing automatik terhadap salutan manual pada skala relatif, berdasarkan hasil operasi yang biasa dilaporkan.
Corak yang ditunjukkan secara konsisten ialah salutan manual mengekalkan kelebihan hanya pada kos permulaan yang rendah dan, untuk kumpulan yang sangat kecil atau item yang sangat disesuaikan, fleksibiliti persediaan. Pada setiap paksi lain, termasuk ketekalan ketebalan salutan dan kelantangan yang boleh diproses oleh satu operator sejam, markah peralatan automatik jauh lebih tinggi. Inilah sebabnya mengapa pencelupan manual cenderung berterusan dalam tetapan artisanal atau volum yang sangat rendah, manakala mana-mana kemudahan yang menghasilkan melebihi beberapa ratus kilogram setiap syif biasanya mendapati bahawa kos buruh dan kadar kecacatan sahaja mewajarkan garis. Jurang semakin melebar apabila kos pembungkusan dan kerja semula dimasukkan, memandangkan salutan manual yang tidak konsisten cenderung menjana kadar item yang lebih tinggi yang mesti diolah semula atau diturunkan taraf sebelum ia mencapai pembungkusan runcit.
Memadankan Spesifikasi Peralatan dengan Barisan Produk Anda
Memilih antara konfigurasi enrober adalah untuk memadankan segelintir spesifikasi dengan produk sebenar yang disalut, dan bukannya memilih mesin terbesar yang tersedia. Faktor-faktor berikut cenderung mempunyai pengaruh paling besar terhadap keputusan akhir.
- Lebar tali pinggang berbanding dengan jejak produk dan jarak lorong yang diperlukan untuk mengelakkan coklat merapatkan antara item
- Sama ada pra-bottomer diperlukan, yang bergantung pada sama ada produk itu akan melekat pada tali pinggang mesh kosong
- Panjang terowong penyejukan berhubung dengan kelajuan tali pinggang, kerana terowong bersaiz kecil meninggalkan produk hanya sebahagiannya ditetapkan pada suapan keluar
- Kapasiti takungan dan saiz pam edaran semula berbanding volum pengeluaran harian
- Panjang lantai yang tersedia, kerana garisan enrobing dengan terowong penyejuk bersepadu boleh berjalan jauh lebih lama daripada kepala enrobing sahaja
Kemudahan yang menjalankan jenis produk campuran pada baris yang sama juga harus menimbang seberapa cepat berat salutan dan kelajuan tali pinggang boleh dilaraskan antara larian, memandangkan penukaran yang kerap pada talian yang dibina untuk tetapan tetap tunggal mewujudkan masa henti yang menghakis kelebihan daya pemprosesan peralatan itu dibeli di tempat pertama.
Ia juga berbaloi untuk merancang pertumbuhan volum masa hadapan dan bukannya mengikut saiz keluaran semasa. Menambah enrober kedua kemudian, apabila ruang lantai dan sambungan utiliti tidak pernah diambil kira semasa pemasangan asal, biasanya jauh lebih mengganggu dan mahal daripada menentukan takungan yang lebih besar sedikit atau bahagian terowong modular di hadapan. Menyemak keperluan utiliti, termasuk kapasiti udara termampat untuk pisau udara dan beban penyejukan untuk terowong penyejukan, bersama-sama spesifikasi mekanikal mengelakkan jurang biasa di mana enrober itu sendiri bersaiz betul tetapi infrastruktur loji sokongan tidak.
Amalan Penyelenggaraan Yang Memanjangkan Hayat Perkhidmatan
Peralatan enrobing beroperasi secara berterusan dengan produk makanan yang memejal apabila bersentuhan dengan permukaan sejuk, yang bermaksud rutin penyelenggaraan agak berbeza daripada jentera pengeluaran tujuan umum. Tiga kawasan cenderung untuk mengambil kira kebanyakan masa henti yang tidak dirancang.
| Kawasan Penyelenggaraan | Kekerapan Disyorkan | Mod Gagal Jika Dilangkau |
|---|---|---|
| Pembersihan dan ketegangan tali pinggang mesh | Harian ke mingguan | coklat buildup causing belt tracking issues |
| Pemeriksaan muncung pisau udara | Mingguan | Berat salutan tidak sekata merentasi lebar tali pinggang |
| Penyahkerak tangki pembajaan | Bulanan | Mengurangkan pemindahan haba dan hanyutan suhu |
| Menyejukkan tunnel coil check | Suku tahunan | Masa yang ditetapkan tidak mencukupi yang membawa kepada produk suapan lembut |
Jadual pembersihan lebih penting dengan coklat berbanding dengan banyak media salutan lain kerana sisa produk yang tertinggal di dalam takungan semalaman akan mengkristal semula dengan struktur lemak yang berbeza daripada coklat yang baru dibaja, dan memasukkannya semula ke dalam tab mandi pada keesokan harinya tanpa pembajaan semula yang betul adalah punca biasa yang boleh dielakkan permukaan mekar pada kelompok pertama peralihan baharu.
Menyimpan log bertulis pemeriksaan muncung, pemeriksaan ketegangan tali pinggang, dan tarikh penyahkerak tangki juga menjadikannya lebih mudah untuk mengesan hanyutan perlahan dalam prestasi sebelum ia menjadi hentian penuh. Banyak peristiwa masa henti yang tidak dirancang pada peralatan enrobing dikesan kembali ke selang penyelenggaraan yang dilangkau sekali dan tidak pernah dikesan, bukannya kegagalan komponen secara tiba-tiba, itulah sebabnya senarai semak berulang yang mudah cenderung untuk memberikan pulangan yang lebih besar daripada mana-mana peralatan diagnostik tunggal.
Kategori Produk Yang Paling Mendapat Manfaat daripada Enrobing
Bukan setiap produk bersalut memerlukan garis berterusan penuh, tetapi pelbagai kategori mencapai ambang volum di mana peralatan enrobing menjadi pilihan yang lebih praktikal berbanding mencelup tangan atau mendulang. Kategori berikut ialah calon yang paling biasa untuk enrober berdedikasi.
- Wafer, biskut dan biskut, di mana pengedap bawah yang sekata menghalang alas daripada kekal tidak bersalut atau melekat pada tali pinggang mesh kosong
- Kelompok kacang dan bar granola, yang memerlukan berat salutan yang lebih berat dan mendapat manfaat daripada kawalan pisau udara yang tepat untuk mengelakkan terkumpul di sekeliling bentuk yang tidak teratur
- Buah-buahan kering dan kepingan campuran jejak, di mana saiz item yang kecil menjadikan celup tangan intensif buruh berbanding dengan output
- Bar aiskrim dan barang baharu beku, yang memerlukan pas tirai penetapan pantas sebelum produk menjadi lembut pada tali pinggang
- Pusat gula-gula dan praline, di mana ketebalan cangkerang yang konsisten mempengaruhi penampilan dan kestabilan rak
Setiap kategori ini meletakkan permintaan yang berbeza pada subsistem teras yang sama. Talian kebaharuan beku, contohnya, mengutamakan kelajuan tirai dan masa yang ditetapkan yang singkat berbanding kapasiti takungan, manakala garisan gugusan kacang mengutamakan rangkaian pisau udara kerana produk itu sendiri tidak teratur dan padat. Mengkaji kategori mana yang termasuk kemudahan sebelum menentukan lebar tali pinggang atau panjang terowong memastikan perbualan saiz peralatan berasaskan produk sebenar dan bukannya angka tujuan umum.
Kecacatan Salutan Biasa dan Punca Puncanya
Kebanyakan isu kualiti yang dikesan kembali kepada peralatan enrobing jatuh ke dalam sebilangan kecil corak berulang. Menyedari subsistem yang bertanggungjawab untuk kecacatan tertentu memendekkan masa penyelesaian masalah dengan ketara, kerana pengendali sebaliknya cenderung untuk melaraskan kawalan yang salah terlebih dahulu.
| Kecacatan | Kemungkinan Punca | Subsistem untuk Semak |
|---|---|---|
| Ketebalan salutan tidak sekata merentasi lebar tali pinggang | Muncung pisau udara tidak sejajar atau tersekat sebahagian | Perhimpunan pisau udara |
| Kemasan permukaan kusam atau bergaris | coklat out of temper before reaching the curtain | Unit pembajaan |
| Asas kosong atau terdedah pada produk siap | Pas pra-bawah hilang atau tersalah laras | Pra-bottomer |
| Produk melekat bersama pada suapan keluar | Masa tinggal terowong penyejukan tidak mencukupi | Menyejukkan tunnel length or belt speed |
| coklat pooling around product base | Aliran tirai yang berlebihan berbanding dengan tekanan pisau udara | Kepala langsir and air knife balance |
Oleh kerana kecacatan ini sering muncul secara berselang-seli dan bukannya pada setiap unit, penjejakan anjakan, jenis produk atau keadaan ambien yang berkorelasi dengan masalah biasanya lebih produktif daripada melaraskan mesin secara reaktif selepas satu kelompok yang dibenderakan. Kelembapan ambien dan suhu tumbuhan khususnya boleh mengalihkan prestasi terowong penyejukan walaupun setiap tetapan dalaman kekal sama, itulah sebabnya beberapa kemudahan mencatatkan keadaan bilik di samping pemeriksaan kualiti produk semasa peralihan bermusim.
Soalan Lazim
S1: Apakah perbezaan antara enrober dan mesin celup?
Mesin celup biasanya menenggelamkan item individu dalam mandian coklat statik atau digoncang ringan, manakala enrober ialah sistem berterusan di mana produk bergerak di bawah tirai coklat pada tali pinggang mesh, diikuti dengan pemangkasan pisau udara dan terowong penyejukan khusus. Enrobers dibina untuk pengeluaran yang berterusan, volum tinggi, manakala peralatan mencelup sesuai dengan larian yang lebih kecil atau lebih artisan.
S2: Bagaimanakah ketebalan salutan dikawal pada garisan enrobing?
Ketebalan salutan ditentukan terutamanya oleh tekanan dan sudut pisau udara dan bukannya oleh aliran tirai itu sendiri. Tirai menggunakan lapisan lebihan penuh, dan pisau udara meniup lebihan untuk meninggalkan ketebalan sasaran, yang biasanya boleh ditala halus dalam kenaikan kecil untuk memadankan keperluan berat produk.
S3: Apakah yang menyebabkan coklat mekar pada produk berjubah?
Bloom paling kerap disebabkan oleh pembajaan yang tidak betul, perubahan suhu semasa penyejukan, atau penyimpanan produk siap dalam keadaan panas dan sejuk yang turun naik selepas pembungkusan. Ia kelihatan sebagai filem permukaan kelabu atau putih kusam dan, walaupun bukan isu keselamatan makanan, dianggap sebagai kecacatan kualiti kerana ia menjejaskan penampilan dan tekstur.
S4: Bolehkah satu barisan enrobing mengendalikan pelbagai jenis produk?
Kebanyakan barisan boleh memproses pelbagai bentuk dan saiz produk dalam had lebar tali pinggang dan panjang terowong penyejukan, dengan syarat berat salutan, kelajuan tali pinggang dan tetapan pra-bawah dilaraskan antara larian. Kemudahan dengan campuran produk yang sangat pelbagai harus mengesahkan masa pertukaran sebelum memilih konfigurasi tertentu.
S5: Berapa lama terowong penyejukan perlu?
Keperluan panjang terowong bergantung pada kelajuan tali pinggang dan berat salutan sasaran, kerana salutan yang lebih tebal dan kelajuan tali pinggang yang lebih pantas kedua-duanya meningkatkan masa yang diperlukan untuk coklat ditetapkan sepenuhnya sebelum produk mencapai suapan keluar. Ini biasanya dikira daripada gabungan masa tinggal yang diperlukan dan kelajuan tali pinggang larian bagi garisan tertentu.