

Bagaimanakah Kilang Bola Coklat Siri QMJ Mencapai Kehalusan Koko Sub-20-Micron?
Mengapa Saiz Zarah Merupakan Tuas Tunggal Terbesar dalam Tekstur Coklat
Setiap pembuat coklat berpengalaman akhirnya mempelajari pelajaran yang sama: pelarasan resipi hanya boleh melakukan begitu banyak jika struktur zarah jisim adalah salah. Lidah manusia mengesan zarah pepejal apabila ia melebihi kira-kira 25 hingga 30 mikron, itulah sebabnya peringkat pengisaran, bukan senarai ramuan, akhirnya menentukan sama ada coklat terasa seperti sutera atau berpasir. Pepejal koko, hablur gula dan susu tepung semuanya bermula jauh lebih kasar daripada ambang ini, kadangkala dalam julat 100 hingga 200 mikron terus daripada pracampuran, dan proses pengurangan mekanikal yang terkawal diperlukan untuk membawa keseluruhan populasi zarah ke bawah garisan persepsi.
Di sinilah a mesin pengisar coklat dibina di sekeliling media keluli berfungsi yang tidak dapat dicapai oleh pencampuran atau conching mudah sahaja. Conching menghasilkan rasa dan menguruskan kelembapan dan kelikatan, tetapi ia adalah alat yang agak lemah untuk memecahkan gula keras dan serpihan koko. Pengisaran halus perlu dilakukan terlebih dahulu, dan ia perlu berlaku secara konsisten merentasi setiap kelompok, atau peringkat pembangunan perisa hiliran akan cuba menggilap zarah yang masih terlalu besar untuk tidak terasa licin.
Zarah bersaiz kecil juga membawa risiko mereka sendiri. Mengisar suspensi mentega koko jauh di bawah julat sasaran meningkatkan luas permukaan yang perlu disalut lemak, yang meningkatkan kelikatan dan boleh membuat langkah pemprosesan kemudian seperti pembajaan dan pengacuan lebih sukar. Objektifnya bukan semata-mata lebih kecil, ia adalah pengedaran saiz zarah yang sempit dan boleh diramal yang sepadan dengan kategori produk yang dimaksudkan, sama ada couverture untuk enrobing, salutan kompaun atau pes pengisi.
Mengapa Nombor Purata Tunggal Tidak Menceritakan Keseluruhan Kisah
Dua kelompok boleh melaporkan bacaan kehalusan purata yang sama dan masih terasa berbeza pada lidah. Apa yang penting walaupun purata adalah penyebaran pengedaran: satu kelompok di mana hampir semua zarah berkumpul dengan rapat sekitar 20 mikron akan berasa lebih licin daripada satu dengan purata yang sama tetapi ekor panjang serpihan bersaiz besar masih ada. Ini adalah salah satu sebab pasukan kualiti yang berpengalaman melihat lebih daripada satu bacaan pengisar sebelum mengeluarkan satu kelompok, kerana pengedaran yang sempit adalah peramal yang lebih kuat untuk rasa mulut daripada nilai min sahaja.
Mencapai pengedaran sempit itu secara konsisten sebahagian besarnya adalah fungsi masa tinggal di dalam ruang pengisaran dan seberapa sekata jisim terdedah kepada katil media. Mesin yang menyalurkan jisim secara tidak sekata, membiarkan sebahagian daripadanya memintas zon ricih tertinggi, akan sentiasa menghasilkan sebaran yang lebih luas tanpa mengira berapa lama kitaran keseluruhan berjalan, itulah sebabnya reka bentuk ruang dan keseragaman aliran penting sama seperti kuasa pengisaran mentah.
Bagaimana Kilang bola coklat siri QMJ Mengurangkan Pepejal Koko kepada Saiz Zarah Halus
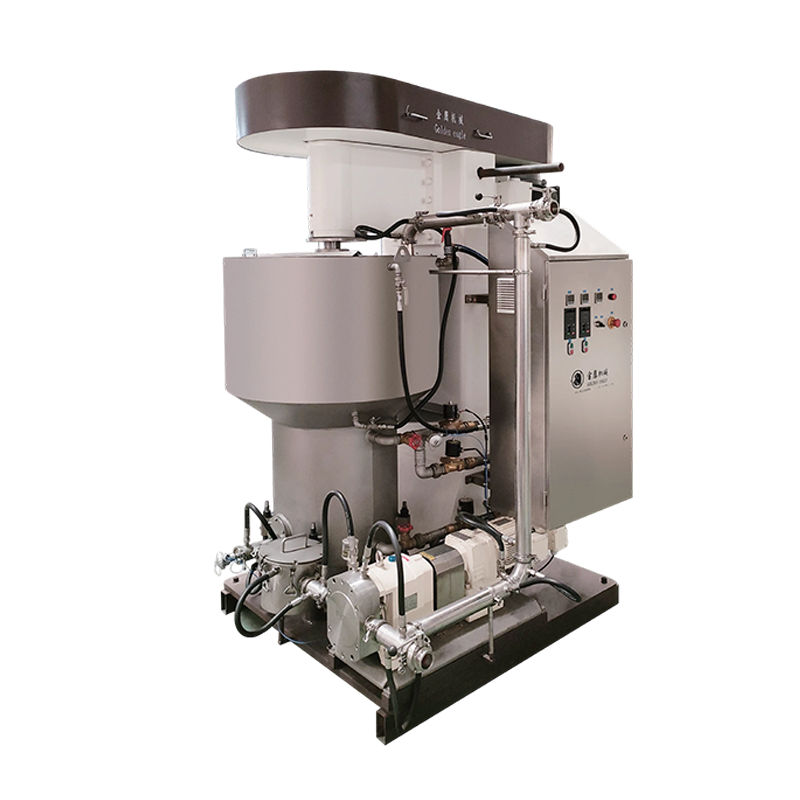
Kilang bola untuk coklat berfungsi berdasarkan prinsip mekanikal yang mudah: jisim pra-campuran dipam melalui silinder pengisar menegak yang dibungkus dengan keluli keras atau manik seramik, didorong oleh aci berputar. Apabila manik berlanggar dengan zarah terampai di bawah ricih terkawal, serpihan kasar gula dan pepejal koko akan patah secara berperingkat. Jisim itu kemudiannya diedarkan semula dari tangki penahan berjaket melalui ruang pengisaran, hantaran demi hantaran, sehingga keseluruhan kumpulan mencapai kehalusan sasaran dan bukannya bahagian yang mengalir terlebih dahulu.
Kawalan suhu penting sama seperti tindakan mekanikal itu sendiri. Geseran di dalam ruang pengisaran menghasilkan haba, dan jika haba itu tidak diuruskan melalui jaket air di sekeliling kedua-dua tangki dan silinder, fasa lemak boleh menjadi terlalu panas, mengubah tingkah laku kristalnya, atau mempercepatkan perubahan rasa yang tidak diingini. Seorang yang direka dengan baik pengisar koko mengekalkan jisim dalam jalur suhu yang sempit sepanjang keseluruhan kitaran jadi satu-satunya pembolehubah yang berubah dari semasa ke semasa ialah saiz zarah, bukan hanyutan kelikatan yang disebabkan oleh perubahan suhu.
Aliran Proses: Daripada Pra-Campuran kepada Kehalusan Selesai
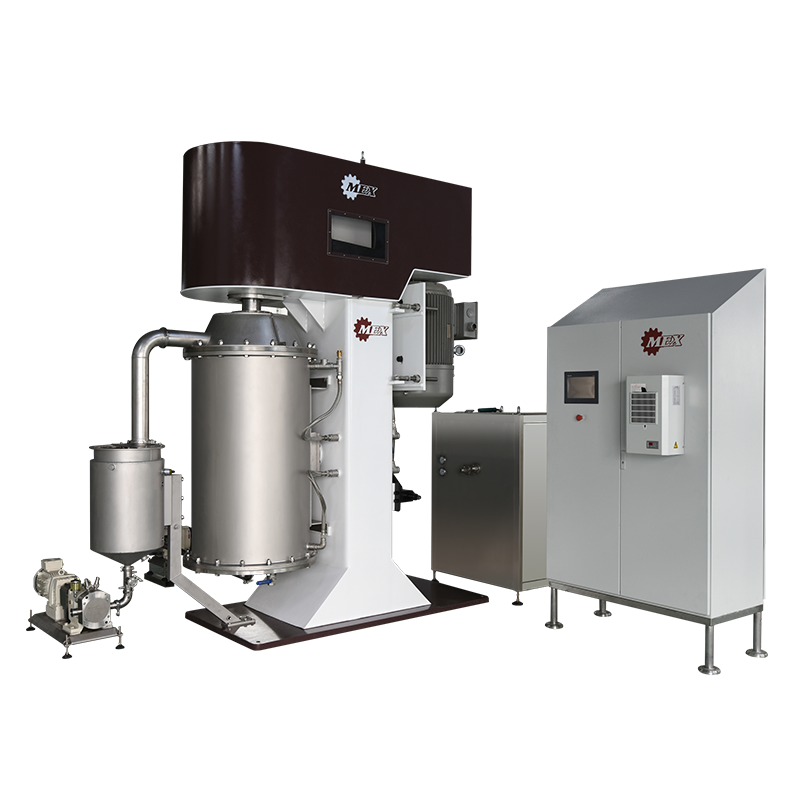
Kerana manik itu sendiri secara beransur-ansur haus, reka bentuk kilang juga perlu mengambil kira pemisahan media, mengekalkan elemen pengisaran di dalam ruang sambil membenarkan jisim cecair melepasi skrin halus di saluran keluar. Peringkat pemisahan ini sering diabaikan dalam penerangan kasual tentang pengilangan bebola, namun ia merupakan salah satu komponen yang lebih terdedah kepada kegagalan dalam operasi harian, dan ia secara langsung mempengaruhi kedua-dua ketulenan produk dan kekerapan mesin perlu dibuka untuk penyelenggaraan.
Memilih Saiz Media untuk Kumpulan di Tangan
Diameter manik bukan tetapan tetap; ia adalah pembolehubah yang pengendali berpengalaman menyesuaikan diri dengan resipi. Manik yang lebih besar memberikan lebih banyak daya impak dan lebih sesuai dengan peringkat awal kitaran apabila zarah masih agak kasar, manakala manik yang lebih kecil dibungkus dengan lebih rapat dan mencipta lebih banyak titik sentuhan setiap hantaran, yang memihak kepada peringkat penggilap akhir di mana zarah yang tinggal sudah kecil dan memerlukan hentaman yang kerap, lebih lembut dan bukannya kekerasan. Menjalankan keseluruhan kumpulan pada saiz manik tunggal ialah jalan pintas biasa yang cenderung menyebabkan sama ada peringkat awal kurang berkuasa atau peringkat akhir kurang cekap daripada yang sepatutnya.
Kelikatan kelompok juga berubah apabila kehalusan bertambah baik dan lemak menutupi jumlah luas permukaan zarah yang lebih besar, jadi kelajuan putaran yang sama yang bergerak jisim dengan cekap pada permulaan kitaran mungkin perlu dikurangkan kemudian untuk mengelakkan pengumpulan haba yang berlebihan dalam ampaian yang lebih tebal. Ini ialah pelarasan halus yang memisahkan kemasan batch mengikut jadual daripada pelarasan yang mengurangkan beberapa persepuluh mikron daripada sasaran.
Rupa Lengkung Kehalusan Sepanjang Kitaran Pengisaran
Pengurangan kehalusan tidak linear. Jam pertama pengisaran biasanya mengeluarkan zarah terbesar dan paling rapuh dengan cepat, menghasilkan penurunan yang curam pada sebarang carta kehalusan lawan masa. Apabila zarah yang tinggal semakin kecil dan sukar untuk patah, kadar penambahbaikan menjadi perlahan, itulah sebabnya pengendali hanya memerhati lengkung awal kadangkala menganggap mesin itu lebih berkuasa, atau kumpulan itu akan selesai lebih cepat, daripada yang sebenarnya.
Pengurangan Kehalusan Sepanjang Kitaran Pengisaran Biasa
Dari segi praktikal, lengkung inilah sebab kebanyakan pengendali menyemak kehalusan dengan mikrometer atau pengisar pegang tangan pada selang masa yang tetap dan bukannya bergantung pada pemasa tetap sahaja. Suhu ambien, kesegaran media pengisaran, dan nisbah mentega koko kepada pepejal dalam pra-campuran semuanya beralih di mana lengkung mendatar keluar. Sekumpulan dengan kandungan lemak yang lebih tinggi biasanya mengisar lebih cepat kerana zarah bergerak melalui lapisan media dengan rintangan yang kurang, manakala resipi yang lebih kurus dengan lebih banyak pepejal kering mengambil masa lebih lama untuk mencapai titik akhir yang sama.
Menjalankan kilang dengan baik melepasi titik berkurangan akan membazirkan tenaga dan menambahkan kehausan yang tidak perlu pada kedua-dua manik dan pengedap aci tanpa meningkatkan rasa mulut yang bermakna. Pengendali yang paling cekap menganggap lengkung sebagai isyarat berhenti, bukan sasaran untuk melampaui batas.
Kehalusan Dicapai pada Setiap Peringkat Pengurangan Mekanikal
Memecahkan keseluruhan proses kepada peringkat diskret menjadikannya lebih mudah untuk mendiagnosis di mana kumpulan berprestasi rendah. Pra-hancur yang kasar mengendalikan hablur gula terbesar, hantaran pra-kisar membawa jisim ke dalam penggantungan yang boleh digunakan, dan kilang bola itu sendiri menjalankan kedua-dua pengurangan utama dan hantaran pengilat akhir. Setiap peringkat mempunyai julat keluaran realistiknya sendiri, ditunjukkan di bawah.
Kehalusan Output Biasa mengikut Peringkat Pemprosesan
| Peringkat Pemprosesan | Kehalusan Output | Tujuan Utama |
|---|---|---|
| Hancur kasar | Lebih kurang 150um | Pecahkan gula mentah dan serpihan biji |
| Pas sebelum mengisar | Lebih kurang 85um | Buat penggantungan boleh pam |
| Kilang bola utama | Lebih kurang 35um | Pengurangan saiz zarah pukal |
| Pengilat akhir kilang bola | Lebih kurang 20um | Capai sasaran kelancaran deria |
Melangkau peringkat pra-mengisar dan memasukkan jisim yang terlalu kasar terus ke dalam kilang adalah salah satu punca yang lebih biasa bagi hasil yang tidak sekata, kerana serpihan yang bersaiz besar boleh menyekat skrin pemisah media atau memaksa kilang berjalan jauh lebih lama daripada masa kitaran yang dikadarkan.
Ia juga perlu diperhatikan bahawa julat ini beralih dengan komposisi resipi. Formulasi couverture tinggi lemak cenderung untuk bergerak melalui setiap peringkat sedikit lebih cepat daripada salutan sebatian pepejal yang lebih kurus, semata-mata kerana lemak tambahan bertindak sebagai pelincir antara zarah dan media pengisaran. Kemudahan yang menjalankan campuran produk yang luas selalunya menyimpan jadual rujukan pendek seperti ini di tangan untuk setiap rumusan utama dan bukannya bergantung pada satu masa kitaran generik untuk setiap kelompok yang datang melalui barisan.
Pengisaran Berkelompok Berbanding Dengan Sistem Penapisan Berterusan
Pengeluar menimbang a kilang bola untuk coklat terhadap garis penapisan berbilang silinder yang berterusan benar-benar memutuskan antara dua falsafah pengeluaran yang berbeza. Sistem kelompok, seperti a Kilang Bola Jenis Kelompok QMJ , memproses kuantiti jisim tetap dari awal hingga akhir dalam satu tangki sebelum meneruskan, yang menjadikan penukaran resipi mudah dan memastikan kos modal terurus untuk operasi kecil dan sederhana. Sistem berterusan menolak jisim melalui satu siri ruang dalam aliran tanpa gangguan, mengutamakan kemudahan yang menjalankan formulasi yang sama sepanjang masa pada volum yang lebih tinggi.
Pengisaran Berkelompok lwn Penapisan Berterusan: Profil Prestasi
Profil radar di atas menggambarkan corak tukar ganti biasa dan bukannya peraturan universal. Pengisaran kelompok cenderung mendapat markah yang lebih tinggi pada kelajuan penukaran resipi dan kecekapan modal kerana satu tangki boleh dibersihkan dan dimuat semula dengan formulasi berbeza dalam masa beberapa jam, manakala garisan berterusan sering perlu menjalankan kitaran siram penuh untuk mengelakkan pencemaran silang antara resipi. Sistem berterusan secara amnya bergerak ke hadapan pada daya pemprosesan yang mampan sebaik sahaja kemudahan melakukan rangkaian produk yang sempit pada volum yang besar, kerana jisim tidak pernah berhenti bergerak melalui ruang.
Kawalan kehalusan dan kehomogenan boleh dibandingkan dengan kedua-dua format apabila peralatan bersaiz dan diselenggara dengan betul, itulah sebabnya keputusan biasanya bergantung kepada campuran pengeluaran dan bukannya keupayaan mengisar mentah sahaja.
Di mana Kilang Bola Coklat Jenis Kumpulan QMJ-1 Sesuai dalam Barisan Pengeluaran
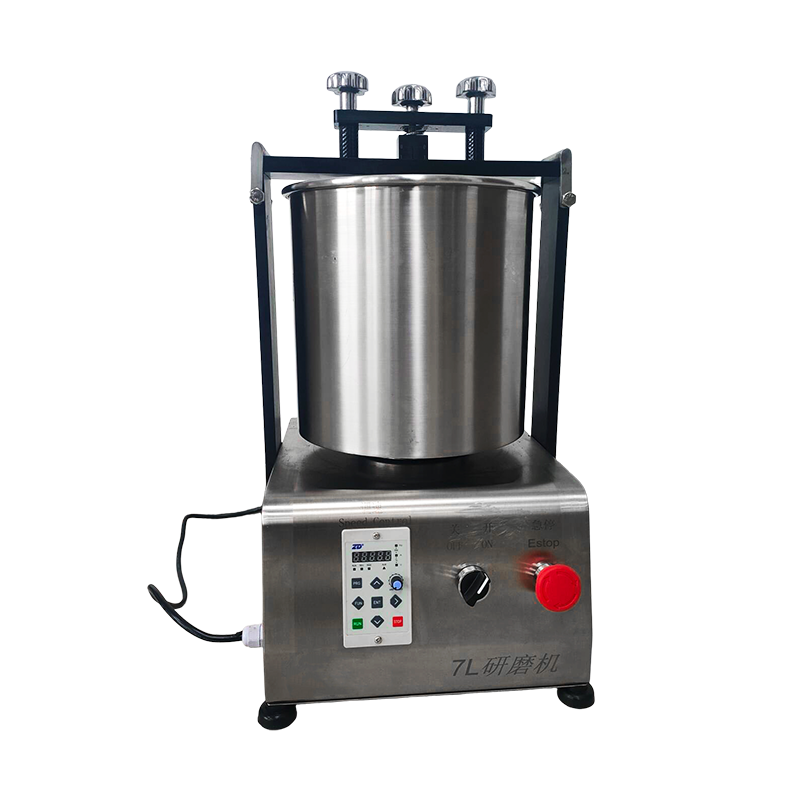
Mesin kelompok yang lebih kecil menduduki niche khusus dalam landskap pembuatan coklat dan gula-gula yang lebih luas. Ia adalah perkara biasa dalam kemudahan yang memerlukan fleksibiliti lebih daripada pemprosesan mentah, termasuk pengeluar kraf dan artisan yang menjalankan perubahan resipi yang kerap, barisan perintis dan pembangunan produk yang mengesahkan formulasi baharu sebelum komitmen pengeluaran skala penuh, dan pengeluar bersaiz sederhana menambah barisan berterusan yang lebih besar dengan kapasiti untuk larian khusus.
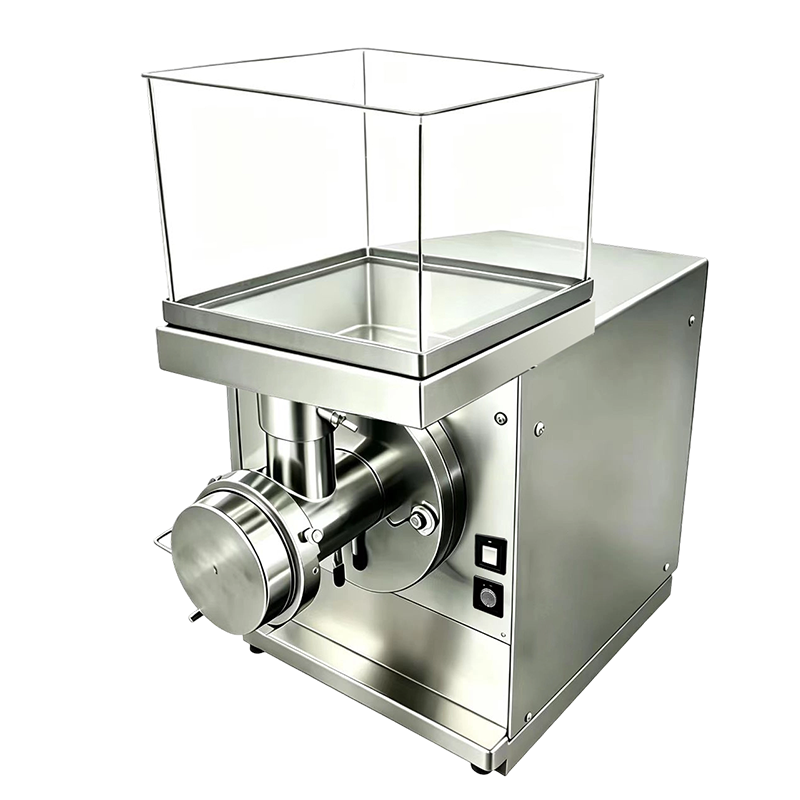
Kelas mesin ini juga berfungsi dengan baik sebagai a mesin pengisar biji koko tambahan lebih awal dalam proses, menapis biji koko atau minuman keras sebelum ia dicampur dengan komponen gula dan susu, kerana prinsip pengisaran kitaran semula yang sama digunakan sama ada input adalah jisim koko siap atau aliran minuman keras yang lebih pekat.
Di luar coklat itu sendiri, pendekatan mekanikal yang sama sering digunakan pada mentega kacang, pes biji, dan formulasi taburan tertentu yang memerlukan pengurangan yang setanding daripada zarah kasar kepada penggantungan yang licin, yang merupakan sebahagian daripada sebab kilang bola kelompok cenderung menjadi lekapan serba boleh dalam kemudahan konfeksi produk campuran dan bukannya peralatan satu guna.
Penskalaan Dari Kelompok Perintis kepada Larian Pengeluaran Lebih Penuh
Banyak kemudahan bermula dengan unit kelompok padat secara khusus kerana ia membolehkan pasukan pembangunan mengesahkan formulasi baharu, konsep pembungkusan atau produk bermusim pada skala yang cukup kecil sehingga kesilapan langkah tidak membazirkan sejumlah besar bahan. Sebaik sahaja resipi dimuktamadkan dan permintaan meningkat, prinsip pengisaran kelompok yang sama biasanya diterjemahkan terus kepada saiz tangki yang lebih besar, memandangkan fizik asas kesan media dan peredaran semula tidak berubah mengikut volum, hanya pemprosesan setiap kitaran yang berubah. Ini menjadikan kilang kelompok kecil sebagai titik permulaan yang praktikal dan bukannya peralatan yang akan dihentikan apabila volum meningkat, memandangkan ia terus memberi perkhidmatan khusus dan pengeluaran terhad walaupun selepas barisan yang lebih besar muncul dalam talian.
Amalan Operasi Yang Memastikan Kehalusan Konsisten Kelompok Selepas Kelompok
Ketekalan ialah apabila banyak operasi kehilangan nilai lebih daripada yang mereka sedari. Mesin yang mampu menghasilkan kehalusan yang sangat baik pada kumpulan yang dikendalikan dengan baik masih boleh menghasilkan hasil yang tidak sekata jika beberapa tabiat operasi diabaikan.
- Pra-saring gula masuk dan bahan kering untuk mengeluarkan gumpalan bersaiz besar sebelum ia sampai ke tangki adunan.
- Kekalkan suhu air jaket dalam julat yang ditetapkan pengeluar dan bukannya membiarkannya hanyut dengan keadaan ambien.
- Sampel kehalusan pada selang masa tetap menggunakan kaedah pengukuran yang sama setiap kali untuk memastikan bacaan setanding merentas kelompok.
- Periksa skrin pemisah media dengan kerap untuk haus, kerana skrin yang rosak boleh membiarkan manik terlepas ke dalam aliran produk.
- Log masa kitaran terhadap hasil kehalusan dari semasa ke semasa untuk membina keluk rujukan khusus untuk setiap resipi.
Operator yang menjejaki data kehalusan merentas berpuluh-puluh kelompok sering mendapati bahawa sumber variasi terbesar bukanlah kilang itu sendiri tetapi nisbah pra-campuran yang tidak konsisten memasuki peringkat pengisaran. Mengetatkan kawalan pencampuran huluan kerap meningkatkan kebolehulangan lebih daripada sebarang pelarasan yang dibuat pada tetapan kilang.
Dokumentasi khusus resipi penting kerana formulasi dengan bahagian mentega koko yang lebih tinggi berkelakuan sangat berbeza di bawah ricih daripada salutan kompaun yang lebih kurus, dan merawat setiap kelompok dengan masa kitaran tetap yang sama tanpa mengira komposisi merupakan salah satu sumber tenaga terbuang dan produk yang tidak konsisten yang lebih boleh dielakkan.
Pertimbangan Penyelenggaraan dan Panjang Umur untuk Sistem Kilang Bola
Peralatan pengisaran yang beroperasi dengan media kasar di bawah beban mekanikal yang berterusan mempunyai titik haus yang boleh diramal, dan jadual penyelenggaraan asas memanjangkan hayat perkhidmatan dan konsistensi produk.
| Komponen | Selang Semakan Biasa | Isyarat Kegagalan untuk Diperhatikan |
|---|---|---|
| Media pengisaran (manik) | Setiap 500-800 waktu operasi | Perkembangan kehalusan yang lebih perlahan daripada purata sejarah |
| Pengedap aci | Pemeriksaan visual bulanan | Kebocoran yang boleh dilihat atau pembentukan produk pada perumahan meterai |
| Skrin pemisahan | Kitaran pembersihan mingguan | Kadar aliran dikurangkan atau pemindahan manik dalam pelepasan |
| Sistem penyejukan jaket | Penyahkulitan suku tahunan | Peningkatan suhu jisim di bawah beban biasa |
| Pandu motor dan galas | Mengikut jadual pengilang | Getaran atau bunyi yang luar biasa semasa permulaan |
Kebanyakan masa henti yang tidak dirancang dikesan kembali kepada hanya dua atau tiga komponen ini, itulah sebabnya membina senarai semak mudah dan memberikannya kepada anjakan tertentu selalunya lebih berkesan daripada bergantung pada peralatan hanya berjalan sehingga sesuatu gagal. Mesin yang menerima tambah nilai manik rutin dan pemeriksaan pengedap lazimnya boleh dijangka mengekalkan prestasi kehalusan dinilainya selama bertahun-tahun pengeluaran biasa.
Soalan Lazim
S1: Apakah saiz zarah yang perlu dicapai oleh coklat untuk rasa mulut yang licin?
Kebanyakan pengeluar menyasarkan kehalusan akhir antara 18 dan 25 mikron, memandangkan lelangit manusia biasanya tidak dapat mengesan zarah di bawah julat ini, manakala formulasi untuk salutan atau tampalan kompaun kadangkala membenarkan titik akhir yang lebih kasar bergantung pada tekstur yang dimaksudkan.
S2: Berapa lama kitaran pengisaran biasa diambil?
Panjang kitaran berbeza mengikut komposisi kelompok dan kehalusan permulaan, tetapi dua hingga empat jam adalah perkara biasa untuk menurunkan penggantungan koko dan gula pracampur untuk menyasarkan kehalusan dalam kilang jenis kelompok.
S3: Bolehkah kilang bola coklat memproses produk selain coklat?
Ya, prinsip pengisaran edaran semula yang sama digunakan secara meluas untuk mentega kacang, pes biji, penapisan arak koko, dan rumusan taburan atau pengisian tertentu yang memerlukan pengurangan daripada ampaian kasar kepada pes licin.
S4: Mengapakah pengisaran menjadi perlahan dengan ketara pada peringkat akhir kitaran?
Apabila zarah mengecut, ia menjadi lebih sukar untuk patah dan menawarkan kurang rintangan untuk media pengisaran bertindak, yang secara semula jadi meratakan lengkung kehalusan walaupun tindakan mekanikal di dalam ruang tidak berubah.
S5: Apakah punca terbesar kehalusan yang tidak konsisten antara kelompok?
Variasi dalam nisbah pra-campuran yang memasuki kilang, bersama-sama dengan suhu jaket hanyut, adalah dua punca yang paling biasa, kedua-duanya biasanya boleh diperbetulkan melalui kawalan proses huluan yang lebih ketat dan bukannya perubahan pada kilang itu sendiri.