

Cara Mesin Enrob, Menghias dan Menggilap Coklat Mencapai Kemasan Yang Tidak Cacat
Mengapa Peringkat Salutan Akhir Mentakrifkan Kualiti Konfeksi
Bar gula-gula, praline atau biskut boleh dibuat daripada bahan mentah yang sangat baik dan masih gagal di rak jika salutan luarnya kusam, tidak rata atau retak. Peringkat penamat barisan konfeksi adalah apabila produk sama ada memperoleh permukaan yang berkilat, menyelerakan atau kehilangan nilai pasaran akibat kecacatan yang boleh dilihat. Peringkat ini biasanya merangkumi tiga langkah bersambung: menyalut bahagian tengah dengan coklat cair, menambah corak hiasan atau topping, dan menggilap permukaan kepada kilauan yang stabil dan menarik.
Pengilang yang menganggap ketiga-tiga langkah ini sebagai satu aliran kerja berterusan, dan bukannya mesin terpencil yang disatukan, secara konsisten melaporkan lebih sedikit penolakan dan output yang lebih boleh diramal. Artikel ini melihat cara setiap peringkat berfungsi, pembolehubah proses yang penting dan cara menilai peralatan untuk barisan pengeluaran yang memerlukan kemasan profesional yang boleh diulang.
Tiga Peringkat Talian Salutan
Sebelum membandingkan mesin individu, ia membantu untuk memisahkan proses penamat kepada zon fungsian yang berbeza. Setiap zon mempunyai julat suhu, tindakan mekanikal dan sasaran kualitinya sendiri.
| pentas | Fungsi Utama | Julat Suhu Biasa | Risiko Kualiti jika Dilangkau |
|---|---|---|---|
| Salutan (Enrobing) | Sapukan coklat seragam atau kulit kompaun di atas bahagian tengah | 29 hingga 32 darjah C | Tompok kosong, litupan nipis, kecacatan tapak kaki |
| Menghias | Sapukan garisan gerimis, titik, kemasukan atau warna kedua | 30 hingga 33 darjah C | Corak penjenamaan tidak konsisten, pembezaan visual yang lemah |
| Menggilap | Bina lapisan berkilat yang stabil dan keluarkan jerebu permukaan | Ambien, 18 hingga 22 darjah C | Kemasan mendung, tanda cap jari, rayuan rak pendek |
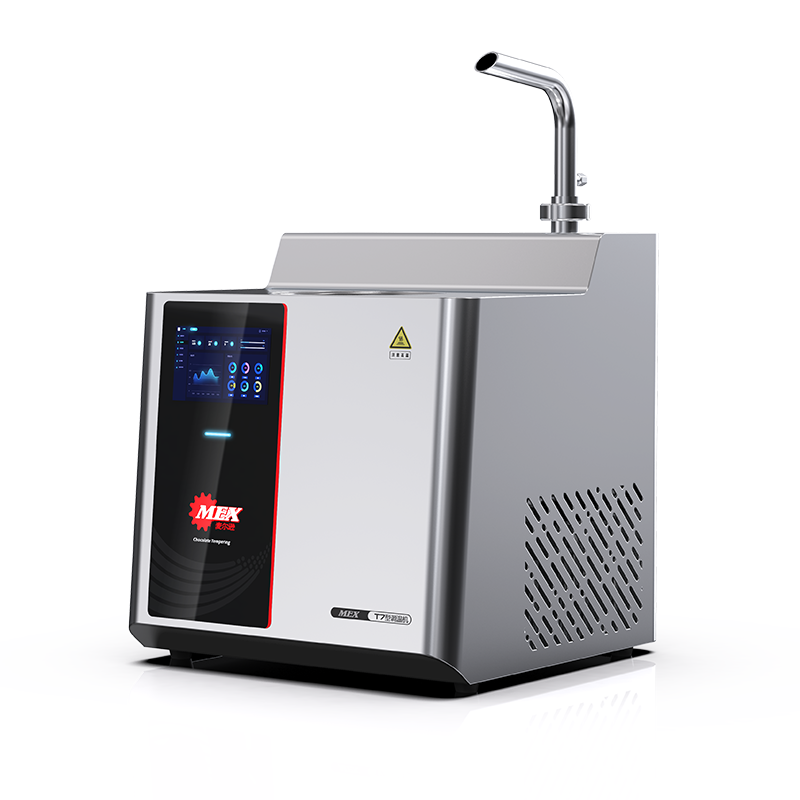
Setiap zon ini boleh dikendalikan oleh mesin khusus, dan cara ia menyambung melalui sistem penghantar mempunyai kesan langsung pada kelajuan dan konsistensi talian. A mesin air pancut coklat sering digunakan di hulu untuk mengekalkan coklat cair dalam edaran berterusan dan pada kelikatan yang stabil sebelum ia mencapai tirai salutan, yang mengurangkan risiko hanyut suhu masuk ke dalam enrober.
Apa yang Berlaku Di Dalam Talian Berjubah Coklat
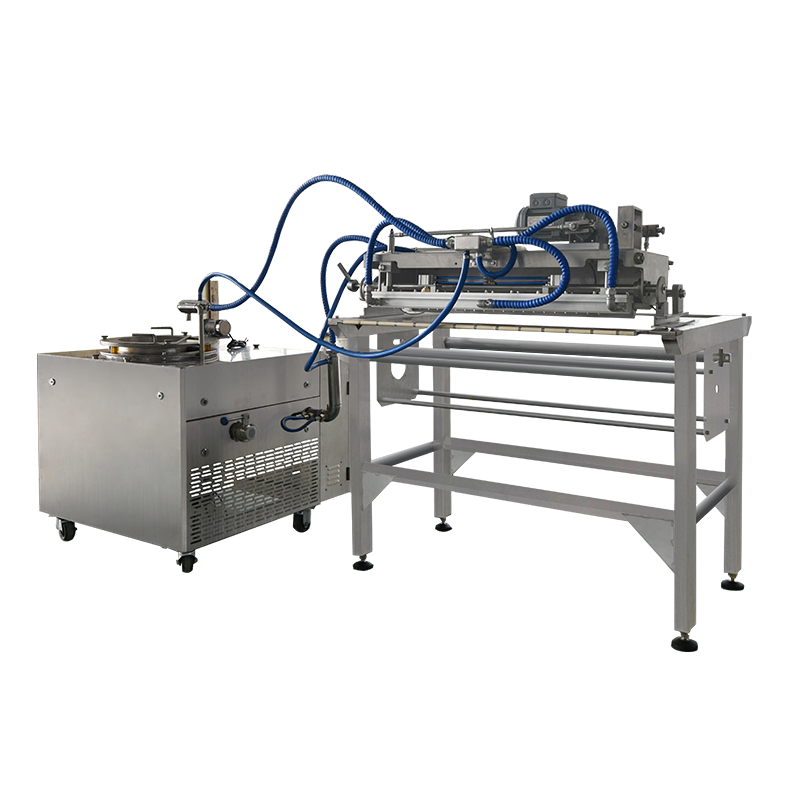
An mesin enrober berfungsi dengan melepasi kepingan tengah, seperti biskut, kekacang, buah, atau inti acuan, di bawah tirai coklat terbaja yang jatuh. Tali pinggang mesh membawa produk melalui tirai, kemudian di bawah penggelek salutan bawah, dan akhirnya melalui satu set peniup udara atau pisau yang mengawal ketebalan cangkerang. Kelajuan tali pinggang, kelantangan tirai, dan aliran udara adalah tiga pembolehubah yang paling mempengaruhi berat salutan.
Zon Fungsi Teras bagi Talian Enrobing
- Bahagian suapan: menjajarkan dan menjarakkan bahagian tengah sebelum memasuki tirai
- Tirai dan zon lapisan bawah: menggunakan lapisan coklat utama dari atas dan bawah
- Zon perincian: membuang coklat berlebihan dan membentuk tepi salutan
- Terowong penyejukan: menetapkan cangkang melalui penurunan suhu terkawal
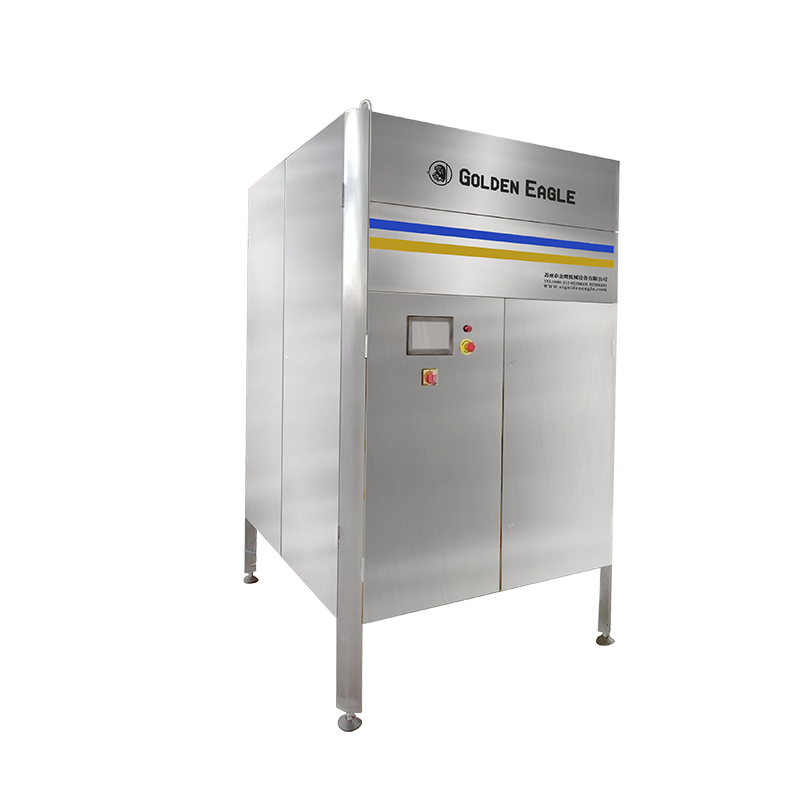
The Talian Enrobing Coklat Siri SJP dibina di sekeliling jujukan ini, menggabungkan takungan coklat terbaja, kepala salutan langsir, dan terowong penyejuk ke dalam satu talian yang bersambung. Oleh kerana takungan mengedarkan semula coklat secara berterusan, talian itu mengelakkan masalah mengendap dan menguliti yang berlaku apabila coklat cair duduk diam untuk tempoh yang lama.
Boleh dipercayai menyampaikan coklat antara tangki lebur, unit pembajaan dan kepala enrobing adalah sama pentingnya dengan kepala enrobing itu sendiri. Jika pam pemindahan atau paip membenarkan coklat sejuk tidak sekata, kelikatan pada tirai akan berbeza-beza dan berat salutan akan hanyut merentasi larian pengeluaran walaupun tetapan enrober tidak pernah berubah. Ini adalah salah satu sebab talian enrobing biasanya ditentukan sebagai sistem yang disambungkan dan bukannya sebagai komponen yang dibeli berasingan.

Bagaimana Peringkat Salutan, Menghias dan Menggilap Bersambung
Memahami aliran fizikal produk melalui garisan penamat memudahkan untuk mendiagnosis dari mana masalah kualiti berasal. Rajah di bawah menunjukkan jujukan biasa daripada bahagian tengah mentah kepada produk yang dibungkus dan digilap.
Menambah Identiti Melalui Hiasan
Sebaik sahaja produk mempunyai set cangkerang coklat, hiasanlah yang memberikannya identiti visual pada rak runcit. Ini boleh termasuk garis renyai-renyai yang berbeza, corak titik, kacang cincang atau serpihan serbuk, atau corak bercetak menggunakan mentega koko berwarna. Hiasan mesti digunakan semasa cangkerang asas masih boleh diterima, kerana coklat yang telah terhablur sepenuhnya tidak akan mengikat lapisan kedua dengan betul.
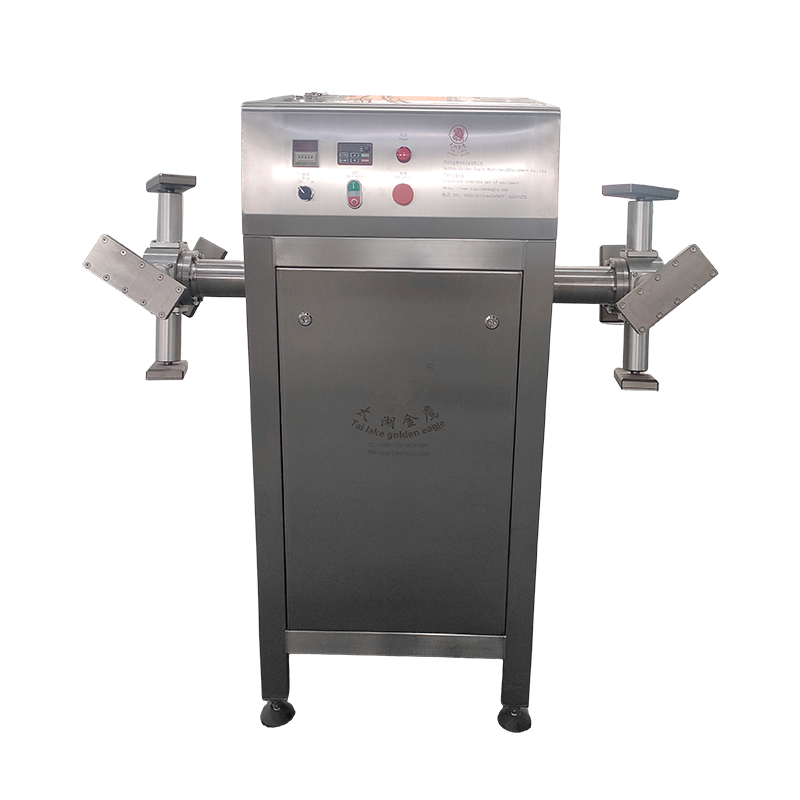
A Mesin Penghias QLH diposisikan terus selepas terowong penyejuk garis enrobing supaya cangkerang asas mempunyai hanya perekat permukaan yang cukup untuk lapisan penghias melekat tanpa bercalit. Jarak muncung, penyegerakan kelajuan talian dengan penghantar utama, dan kelikatan bahan semuanya mempengaruhi kebersihan corak yang terhasil.
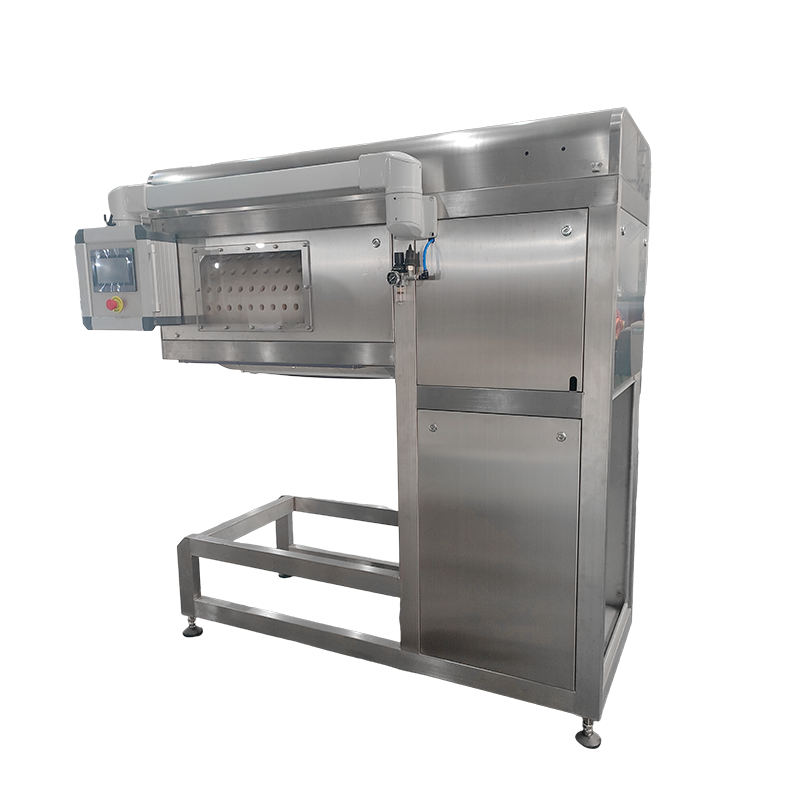
Di sebalik corak gerimis dan titik, banyak garisan juga menggunakan a mesin salutan tali pinggang konfigurasi untuk menggunakan lapisan penuh kedua, seperti salutan sebatian berwarna di atas kulit coklat asas, sebelum kepala penghias menambah perincian yang lebih halus. Pendekatan berlapis ini adalah perkara biasa untuk produk bermusim atau promosi yang memerlukan identiti visual yang berbeza tanpa mengubah resipi asas.

Menggilap: Langkah yang Menentukan Rayuan Rak
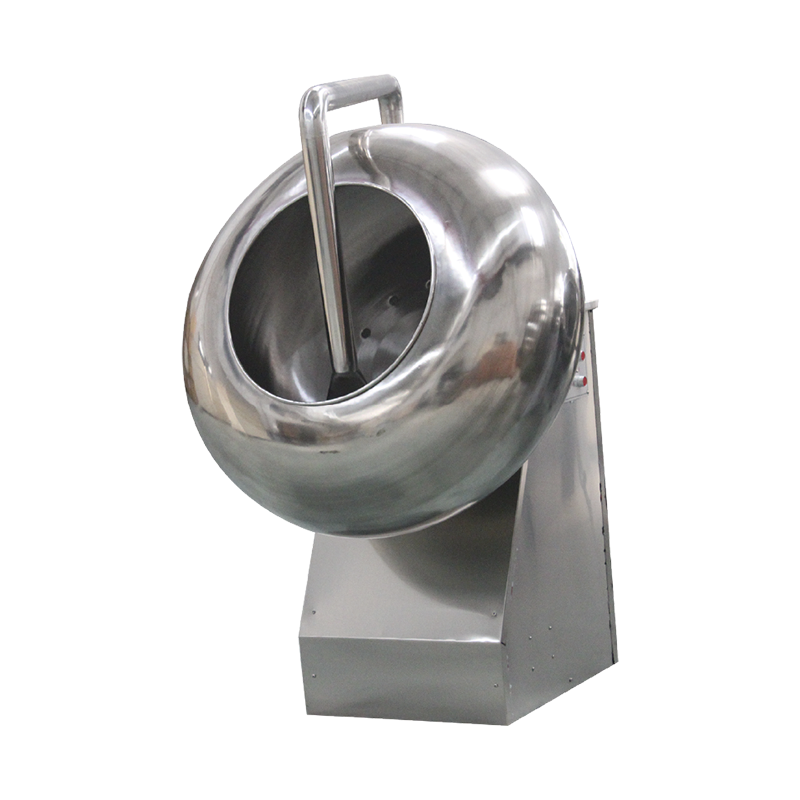
Gloss ialah salah satu perkara pertama yang pembeli perasan, dan ia juga merupakan salah satu atribut kualiti yang paling mudah hilang semasa penyimpanan dan pengangkutan. Menggilap menangani masalah ini dengan membina filem yang nipis dan stabil di atas produk bersalut, selalunya melalui proses dram berputar yang serupa pada prinsipnya gula-gula mesin mendulang operasi, di mana produk jatuh perlahan-lahan manakala sejumlah kecil agen penggilap digunakan dalam dos terkawal.
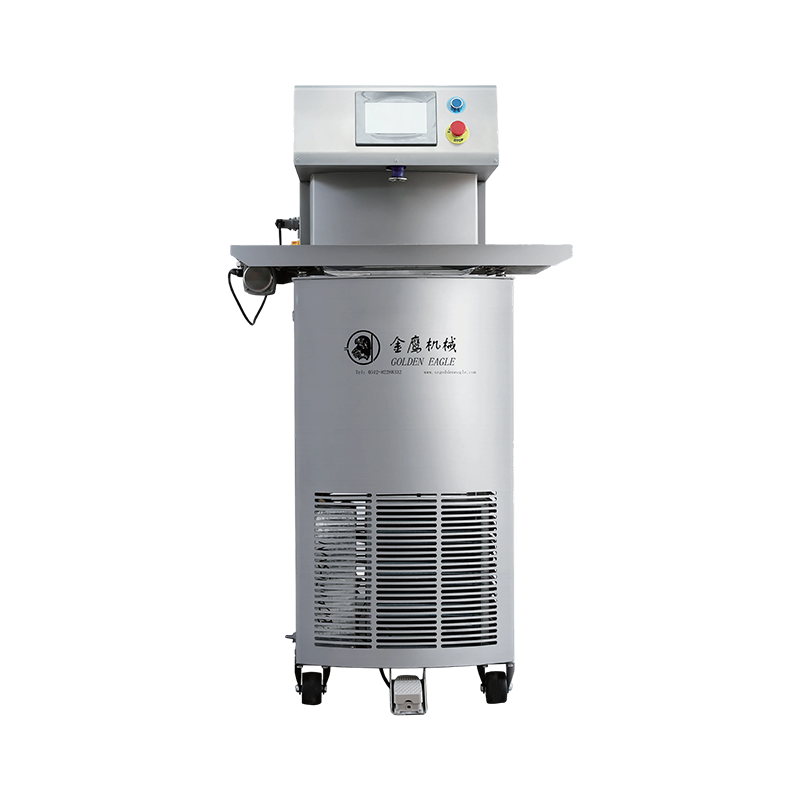
A Mesin Penggilap Siri PGJ biasanya beroperasi sebagai langkah mekanikal terakhir sebelum pembungkusan. Kelajuan putaran dram, masa tinggal dan selang dos perlu ditala kepada saiz dan bentuk produk tertentu, kerana kepingan bersaiz besar atau tidak sekata menggilap tidak sekata jika kelajuan dram ditetapkan untuk item yang lebih kecil dan seragam.
| Menggilap Variable | Kesan jika Terlalu Rendah | Kesan jika Terlalu Tinggi |
|---|---|---|
| Kelajuan putaran gendang | Taburan kilauan tidak sekata | Lelasan permukaan, tepi terkelupas |
| Masa tinggal | Pembentukan filem yang tidak lengkap | Pembentukan berlebihan, permukaan melekat |
| Menggilap agent dosage | Kemasan yang kusam dan bertompok-tompok | Kepingan melekit bergumpal |
Peringkat ini juga berfungsi sebagai umum peralatan salutan gula-gula untuk konfeksi kuali di luar coklat, termasuk kacang kuali gula dan produk gaya dragee, memandangkan mekanisme dram dan prinsip dos sebahagian besarnya sama tanpa mengira bahan salutan.
Membandingkan Peranan Peralatan Sepintas lalu
Jadual di bawah meringkaskan cara setiap jenis mesin sesuai dengan aliran kerja kemasan, yang berguna apabila merancang susun atur barisan atau menyelesaikan masalah kecacatan tertentu.
| peralatan | Kedudukan dalam Barisan | Keluaran Utama |
|---|---|---|
| Talian Enrobing Coklat | Selepas bahagian tengah terbentuk, sebelum menyejukkan terowong | Liputan cangkerang asas seragam |
| Menghias Machine | Selepas menyejukkan terowong, sebelum set akhir | Corak, gerimis atau lapisan warna kedua |
| Menggilap Machine | Peringkat akhir sebelum pembungkusan | Kilauan stabil dan perlindungan permukaan |
Apabila meletakkan garisan penamat baharu, biarkan jarak boleh laras antara pintu keluar terowong penyejuk dan kepala penghias. Produk yang keluar dari terowong terlalu panas akan berlumuran di bawah muncung penghias, manakala produk yang telah sejuk terlalu jauh tidak akan menerima lapisan kedua dengan bersih.
Kecacatan Permukaan Biasa dan Kemungkinan Sumbernya
Kecacatan salutan yang paling ketara boleh dikesan kembali kepada salah satu daripada sebilangan kecil pembolehubah proses. Mengkaji semula corak kecacatan, bukannya kecacatan sahaja, biasanya menunjukkan peringkat yang bertanggungjawab.
- Garis-garis kelabu atau mekar : biasanya dikaitkan dengan kawalan pembajaan yang lemah sebelum coklat mencapai tirai enrobbing, atau kepada kitaran suhu semasa penyimpanan selepas pembungkusan
- Tompok nipis atau kosong pada cangkerang : selalunya disebabkan oleh volum langsir yang terlalu rendah berbanding dengan kelajuan tali pinggang, atau oleh bahagian tengah yang terlalu sejuk apabila memasuki langsir
- Garis hiasan beralun atau patah : biasanya isu penyegerakan antara kepala penghias dan kelajuan penghantar utama
- Berkilat kusam atau bertompok selepas menggilap : kerap dikesan kepada dos ejen penggilap yang tidak konsisten atau kelajuan dram yang tidak sepadan dengan saiz produk
- Produk melekat bersama selepas menggilap : secara amnya hasil daripada agen penggilap berlebihan digabungkan dengan masa tinggal atau pengeringan yang tidak mencukupi
Oleh kerana peringkat-peringkat ini disambungkan, kecacatan yang muncul pada langkah penggilap tidak selalu berasal dari situ. Cangkerang yang bersalut sedikit pada peringkat enrobing, sebagai contoh, boleh meninggalkan tekstur permukaan yang tidak rata yang tiada jumlah pelarasan penggilap akan diperbetulkan sepenuhnya.
Tabiat Penyelenggaraan Praktikal untuk Output yang Konsisten
Peralatan penamat berjalan dengan tali pinggang bergerak, gendang berputar dan coklat cecair yang beredar secara berterusan, yang kesemuanya memerlukan perhatian rutin untuk mengekalkan kualiti yang konsisten sepanjang pengeluaran yang lama.
- Bersihkan tirai salutan dan penggelek bawah pada penghujung setiap syif untuk mengelakkan pembentukan sisa yang mengubah berat salutan dari semasa ke semasa
- Periksa ketegangan tali pinggang pada bahagian enrobbing dan penyejukan setiap minggu, kerana tali pinggang kendur mengubah masa tinggal di bawah tirai
- Periksa muncung menghias setiap hari untuk mengesan separa tersumbat, yang merupakan punca biasa dan sering diabaikan bagi corak hujan renyai yang tidak konsisten
- Kalibrasi pam dos agen penggilap pada jadual tetap dan bukannya menunggu masalah kilauan yang kelihatan muncul
- Log bacaan suhu unit pembajaan supaya hanyut secara beransur-ansur boleh ditangkap sebelum ia menjejaskan keseluruhan kumpulan pengeluaran
Soalan Lazim
S1: Apakah perbezaan antara enrobing dan panning sebagai kaedah salutan?
Enrobing menggunakan salutan dengan melepasi produk di bawah tirai coklat cair yang jatuh, yang sesuai dengan kepingan yang memerlukan cangkang yang penuh dan rata. Panning menggunakan salutan dalam lapisan nipis manakala produk jatuh dalam dram berputar, yang sesuai dengan kepingan atau aplikasi yang lebih kecil di mana lapisan yang lebih nipis dan boleh dibina lebih disukai.
S2: Bagaimanakah masa menghias berbanding terowong penyejukan?
Hiasan biasanya digunakan sejurus selepas cangkerang asas keluar dari terowong penyejuk, manakala permukaannya masih mempunyai sedikit jerut. Ini membolehkan lapisan penghias terikat tanpa cangkerang pangkal kehilangan bentuknya atau hiasan bercalit pada sentuhan.
S3: Mengapakah penggilap kadangkala mengurangkan kilauan dan bukannya menambah baiknya?
Ini biasanya berlaku apabila dos agen penggilap terlalu tinggi untuk masa tinggal yang tersedia, meninggalkan filem yang tidak sekata atau melekat berbanding filem yang licin. Mengurangkan sedikit dos atau memanjangkan masa tinggal biasanya menyelesaikan isu ini.
S4: Bolehkah satu baris mengendalikan pelbagai bentuk produk tanpa perubahan besar?
Banyak garisan penamat boleh mengendalikan julat bentuk yang munasabah dengan kelajuan tali pinggang dan pelarasan volum tirai sahaja. Perubahan ketara dalam saiz atau berat kepingan, bagaimanapun, biasanya memerlukan pelarasan kelajuan dram pada peringkat penggilap dan ketinggian muncung pada peringkat menghias juga.
S5: Apakah yang menyebabkan berat salutan hanyut semasa pengeluaran yang panjang?
Hanyutan suhu secara beransur-ansur dalam takungan coklat yang beredar semula adalah punca yang paling biasa, kerana kelikatan berubah mengikut suhu walaupun dalam julat yang sempit. Pemeriksaan suhu yang kerap di tirai, bukan hanya pada tangki lebur, membantu menangkap ini sebelum ia menjejaskan hasil.