

1. Pengenalan: Tiga Tonggak Penapisan Massa Coklat Moden
Pengeluaran coklat industri bergantung pada urutan operasi mekanikal dan terma yang tepat yang mengubah pepejal koko mentah, hablur gula dan lemak menjadi pes yang licin dan homogen. Kecekapan transformasi ini banyak bergantung pada tiga peringkat kritikal: pengurangan saiz zarah gula , pencairan lemak dan pengadunan , dan pengilangan mikro biji koko dan bahan kering . Apabila peringkat ini tidak dioptimumkan, pengilang menghadapi masa conching yang berpanjangan, penggunaan tenaga yang lebih tinggi dan produk akhir dengan rasa mulut berpasir atau kelikatan yang tidak konsisten.
Panduan ini memberi tumpuan kepada kaedah praktikal, dipacu data untuk meningkatkan pengendalian infeed koko dan penapisan besar-besaran melalui penggunaan strategik penghancur industri, tangki lebur dan sistem kilang bebola. Kami akan mengkaji peranan setiap kategori peralatan dalam mencapai pengedaran saiz zarah sasaran (biasanya 18-30 mikron untuk coklat premium) sambil mengekalkan kadar daya pengeluaran melebihi 500 kg/j dalam talian berterusan.
Berdasarkan data operasi yang dikumpul merentas kilang gula-gula berskala sederhana, bahagian berikut menunjukkan peningkatan yang boleh diukur dalam kecekapan penapisan apabila parameter proses ditentukur dengan betul. Contohnya, mengurangkan saiz zarah gula daripada 200 mikron kepada 40 mikron sebelum mencampurkan boleh memendekkan masa mengisar bebola seterusnya sehingga 35 peratus.
2. Penyediaan Bahan Mentah: Infeed Koko dan Menumbuk Gula
Suapan koko – aliran jisim biji koko, minuman keras koko dan gula ke dalam garisan penapisan – menentukan konsistensi buburan perantaraan. Perubahan dalam kadar suapan atau taburan saiz zarah menyebabkan turun naik kecekapan pengilangan di hiliran. Suapan yang stabil memerlukan dua proses selari: gula ditumbuk menjadi serbuk halus, manakala minuman keras koko disimpan cecair melalui kawalan suhu.
2.1 Menumbuk Gula Berkelajuan Tinggi: Mencapai Pengaliran Serbuk Konsisten
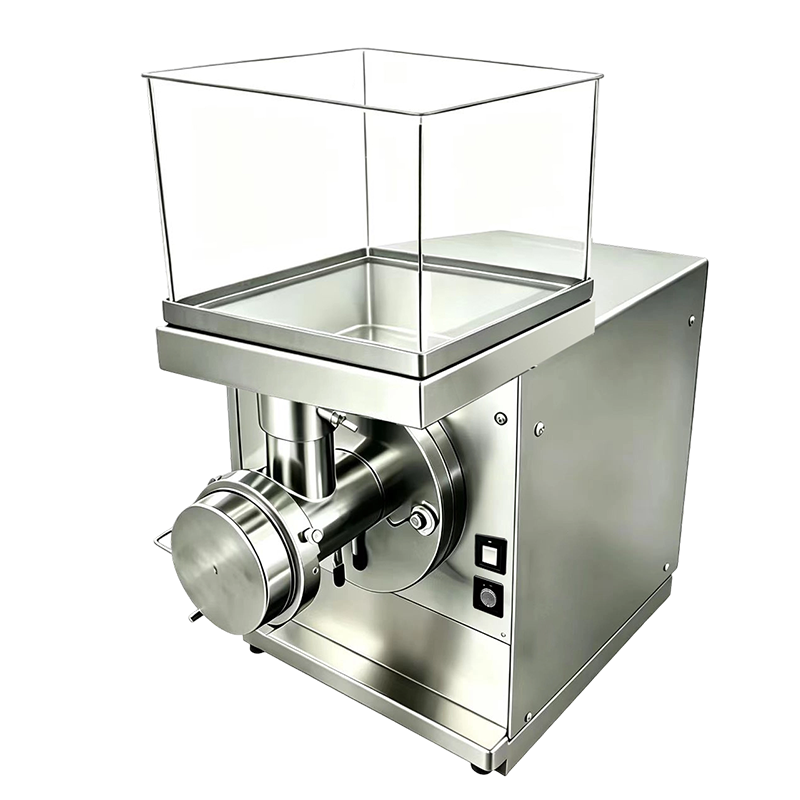
Gula pasir biasanya memasuki proses dengan saiz zarah min 400-600 mikron. Tanpa pra-pengilangan, kristal besar ini membebankan kilang bebola, yang membawa kepada pemanasan melampau setempat dan pengurangan saiz yang tidak sekata. The Penumbuk Gula Berkelajuan Tinggi SFJ menanganinya dengan menggunakan mekanisme pengisaran cakera pin yang beroperasi pada kelajuan hujung melebihi 100 m/s. Pada halaju ini, hablur gula pecah di sepanjang satah belahan, menghasilkan serbuk halus dengan 90 peratus zarah di bawah 100 mikron.
Data lapangan daripada kilang gula-gula yang memproses 2.5 tan gula setiap syif menunjukkan bahawa menukar kepada penumbuk berkelajuan tinggi mengurangkan D90 (saiz zarah persentil ke-90) pra-giling daripada 210 mikron kepada 74 mikron. Serbuk gula yang lebih halus ini membolehkan kilang bola hiliran mencapai jisim coklat akhir D90 sebanyak 22 mikron dalam masa 3.5 jam sahaja – pengurangan 1.2 jam berbanding menggunakan gula yang tidak dikisar.
Parameter operasi utama untuk menghancurkan gula:
- Kelajuan hujung pemutar: 90-110 m/s (laraskan berdasarkan kekerasan gula)
- Kelajuan pengelas: 2000-4000 rpm untuk mengawal saiz top-cut
- Kadar aliran udara: 1200-1800 m³/j untuk mengelakkan skrin buta
- Saiz zarah sasaran: D90 ≤ 80 mikron untuk coklat susu; ≤ 60 mikron untuk coklat gelap
Operator harus memantau pengeluaran kuasa dan suhu galas dengan teliti. Peningkatan dalam cabutan semasa lebih daripada 15 peratus di atas garis dasar menunjukkan sama ada pin pengisar yang haus atau kelembapan berlebihan dalam gula (melebihi 0.5 peratus). Memasukkan suapan udara yang dinyahlembapkan ke dalam penghancur boleh mengurangkan penggumpalan berkaitan kelembapan.
3. Pencairan Lemak dan Pengadunan Jisim: Peranan Pencairan Terkawal Suhu
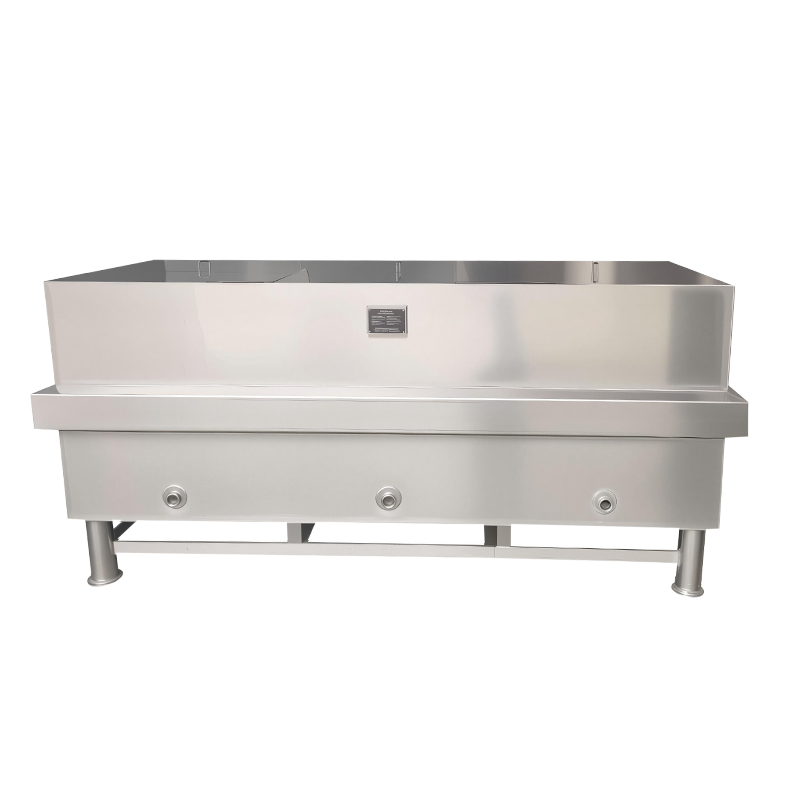
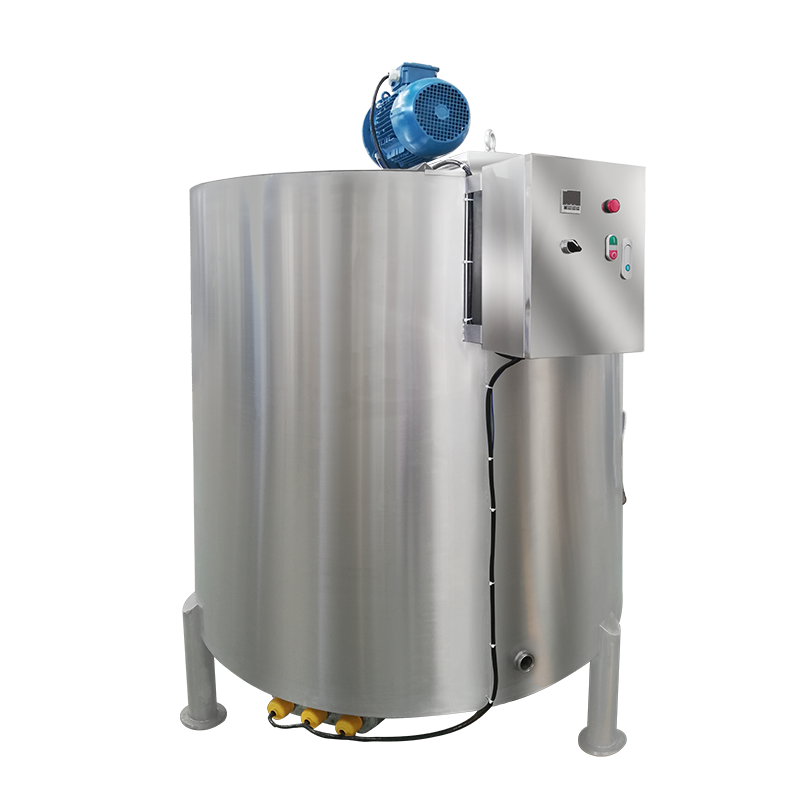
Mentega koko dan lemak sayuran lain mesti dicairkan sepenuhnya sebelum ia boleh menyalut zarah pepejal secara seragam. Lemak yang kekal separa kristal membawa kepada penyebaran yang lemah dan aglomerat yang bertahan dalam proses penapisan. The Tangki Lebur Lemak RYJ menyepadukan sistem pemanasan berjaket dengan pengacau ricih rendah untuk mencairkan lemak sambil mengekalkan kestabilan polimorfiknya.
3.1 Pencairan Lemak Berterusan dan Penghantaran Jisim
Tangki lebur moden beroperasi dalam mod berterusan: blok atau kepingan lemak masuk pada satu hujung, melepasi permukaan yang dipanaskan (air atau jaket minyak terma pada 50-60°C), dan keluar sebagai cecair jernih. Ciri reka bentuk kritikal ialah nisbah kawasan pertukaran haba kepada isipadu – idealnya melebihi 12 m²/m³ untuk pencairan pantas tanpa bintik panas setempat. Tangki RYJ mencapai ini melalui jaket lesung pipit dan penyekat dalaman yang menggalakkan aliran gelora.
Dalam kes praktikal, pengeluar yang menghasilkan 800 kg/j coklat gelap mengurangkan masa pencairan lemak daripada kumpulan kepada pemprosesan berterusan. Tangki RYJ mengekalkan suhu keluar lemak pada 45°C ± 1.5°C, dengan masa tinggal selama 18 minit. Suapan lemak yang konsisten ini menghapuskan masalah sebelumnya iaitu zarah lemak yang kurang cair yang muncul sebagai bintik-bintik dalam coklat terakhir.
Penyepaduan pam penghantaran besar-besaran
Berikutan tangki lebur, pam lobus atau pam rongga progresif memindahkan lemak cecair ke bekas pembancuh di mana ia bergabung dengan serbuk gula dan jisim koko. Pam mesti menyediakan aliran bebas denyutan untuk mengelakkan kemasukan udara. Pam gear dengan pemacu frekuensi berubah-ubah disyorkan, mengekalkan tekanan alur keluar antara 2-4 bar.
| Parameter | Tangki Lebur Lemak RYJ Typical Range | Kesan ke atas Penapisan |
|---|---|---|
| Suhu lebur | 45-55°C (mentega koko) | Memastikan pencairan lengkap tanpa merendahkan rasa |
| Kelajuan agitator | 20-40 rpm | Menghalang stratifikasi lemak dan mempercepatkan pemindahan haba |
| Masa tinggal | 15-30 minit | Mengimbangi kecekapan lebur dan kestabilan haba |
| Kelembapan keluar lemak | < 0.1 peratus | Meminimumkan perubahan kelikatan dalam jisim akhir |
4. Pengurangan Saiz Zarah dengan Sistem Kilang Bebola
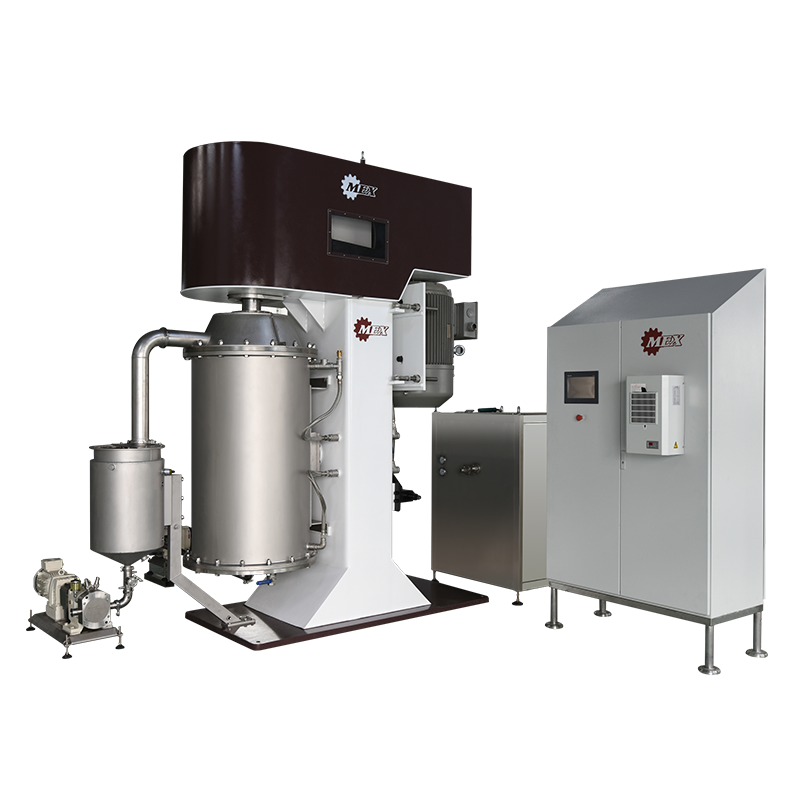
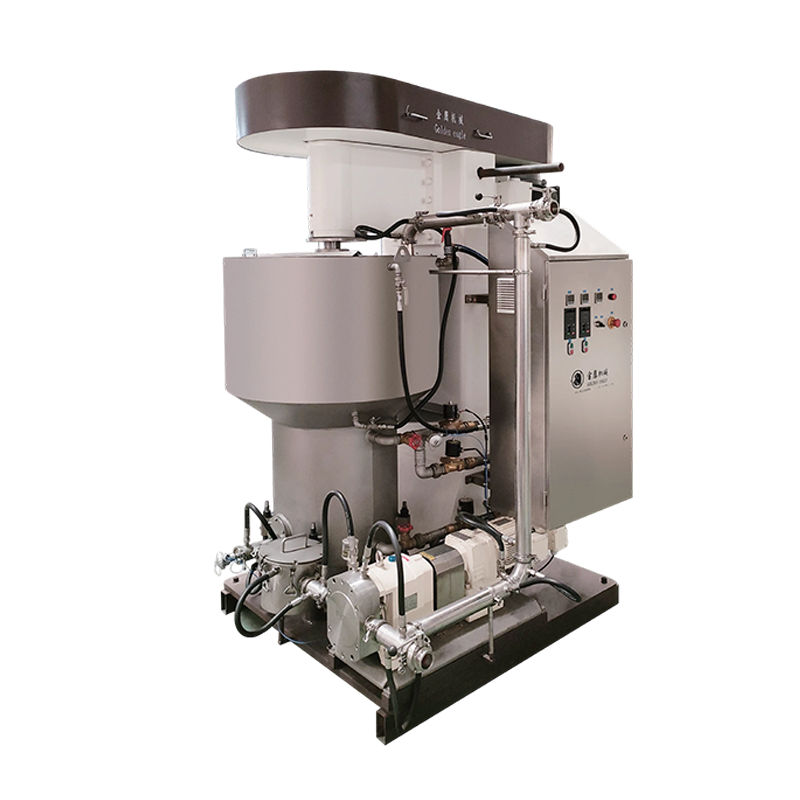
Pengilangan bola kekal sebagai teknik yang paling banyak digunakan untuk mengurangkan zarah pepejal dalam jisim coklat daripada beberapa ratus mikron ke julat sasaran 15-35 mikron. The Kilang Bola Coklat Siri QMJ(Baru) menggabungkan beberapa inovasi untuk meningkatkan kecekapan pengilangan mikro: ruang pengisaran mendatar dengan lengan pengaduk, pemisah dinamik dan sistem penyejukan gelung tertutup.
4.1 Bagaimana Kilang Bola QMJ Mencapai Pengilangan Coklat Unggul
Mesin pengisar bola untuk coklat beroperasi pada prinsip impak tenaga tinggi dan pergeseran. Di dalam ruang silinder pegun, bebola keluli aloi krom (diameter 8-15 mm) digerakkan oleh aci pengaduk pusat dengan pendesak cakera atau pin. Jisim coklat dipam secara berterusan melalui katil media pengisaran. Zarah-zarah patah bukan sahaja oleh perlanggaran bola-zarah-bola secara langsung tetapi juga oleh daya ricih yang dihasilkan antara bola yang bergerak dan dinding ruang.
Data daripada kumpulan 1500 kg coklat susu mendedahkan bahawa menggunakan siri QMJ baharu mengurangkan penggunaan tenaga khusus bagi setiap tan jisim ditapis sebanyak 18 peratus berbanding kilang bola menegak konvensional. Penambahbaikan ini berpunca daripada geometri pengaduk yang diubah suai yang menghasilkan pengedaran bola yang lebih seragam dan mengurangkan zon mati. Taburan saiz zarah akhir menunjukkan D50 sebanyak 16 mikron dan D90 sebanyak 27 mikron selepas 4 jam pengilangan peredaran semula.
4.2 Kecekapan Pengilangan Mikro dan Parameter Kilang Bebola
Untuk mengoptimumkan mesin pengisar coklat prestasi, pengendali mesti mengimbangi beberapa pembolehubah:
- Nisbah caj bola: 60-75 peratus daripada isipadu ruang. Caj yang lebih rendah mengurangkan kekerapan hentaman; cas yang lebih tinggi meningkatkan pemanasan likat.
- Kelajuan hujung agitator: 8-12 m/s untuk coklat gelap (kelikatan lebih tinggi) dan 10-14 m/s untuk coklat susu. Kelajuan yang berlebihan menyebabkan pengemparan bola dan pengilangan yang tidak cekap.
- Kadar aliran jisim: 300-800 kg/j setiap ruang 500 liter. Kadar aliran yang lebih tinggi mengurangkan masa tinggal, mengeraskan produk.
- Suhu jaket penyejuk: 18-25°C untuk mengekalkan jisim coklat di bawah 45°C, menghalang penghijrahan lemak.
Ujian pengoptimuman dunia sebenar pada kilang bebola 1000 kg menunjukkan bahawa mengurangkan diameter bola daripada 15 mm kepada 10 mm mengurangkan D90 daripada 33 µm kepada 26 µm selepas tempoh pengilangan yang sama. Walau bagaimanapun, bola yang lebih kecil memerlukan masa 22 peratus lebih lama untuk mencapai daya pemprosesan yang sama kerana ia mempamerkan tenaga patah yang lebih rendah setiap perlanggaran. Campuran bola optimum selalunya mengikut pengedaran bimodal: 70 peratus bola 12 mm dan 30 peratus bola 8 mm.
5. Proses Conching: Penapisan Akhir dan Pengembangan Perisa
Selepas pengilangan bebola, jisim coklat masih mengandungi asid meruap (cth., asid asetik daripada penapaian koko) dan mempunyai taburan lembapan yang tidak sekata. The Mesin Coklat Conche Siri QYJ melaksanakan peranan dwi conching berterusan – menggunting jisim untuk menyalut semua zarah pepejal dengan lemak – dan menyejat meruap yang tidak diingini.
5.1 Prinsip Operasi Mesin Conching
Mesin conching moden menggunakan aci membujur dengan dayung atau rotor yang menggerakkan jisim coklat pada suhu terkawal (60-80°C untuk coklat gelap, 45-55°C untuk coklat susu). Siri QYJ melaksanakan kitaran tiga peringkat: conching kering (awal 2-4 jam) untuk mengeluarkan lembapan dan asid, fasa tampal (menambah lemak) untuk mengurangkan kelikatan, dan conching cecair (ricih akhir) untuk mencapai reologi sasaran.
Data industri daripada keong seberat 2000 kg menunjukkan bahawa memanjangkan peringkat keong kering dari 2 hingga 4 jam mengurangkan kandungan lembapan akhir daripada 1.2 peratus kepada 0.8 peratus. Penurunan lembapan ini meningkatkan kebolehliran coklat sebanyak 18 peratus (diukur dengan nilai hasil Casson yang menurun daripada 12 Pa kepada 9.8 Pa). Walau bagaimanapun, masa conching yang lebih lama meningkatkan kos tenaga - pertukaran yang mesti dinilai berdasarkan spesifikasi produk.
Parameter conching kritikal untuk pengekalan saiz zarah
Walaupun conching terus mengecilkan sedikit saiz zarah (biasanya 2-5 mikron peningkatan dalam D90), kesan utamanya adalah pada sifat deria. Konsentrasi berlebihan (melebihi 12 jam) boleh menyebabkan degradasi lemak dan profil rasa yang rata. Titik akhir optimum dikenal pasti apabila jisim coklat mencapai a kelikatan 8-15 Pa·s pada 40°C dan kadar ricih 5 s⁻¹.
Integrasi mesin conching dengan keluaran kilang bebola adalah kritikal. Jika kilang bebola menghasilkan D90 melebihi 35 mikron, mesin conching tidak boleh mengurangkannya di bawah 30 mikron dengan cekap - conching hanya memberikan gesekan ringan. Oleh itu, kilang bola mesti menghantar jisim yang 5-10 mikron lebih halus daripada sasaran akhir.
6. Penyepaduan Sistem: Dari Infeed ke Massa Selesai
Mengoptimumkan mesin individu menghasilkan faedah terhad jika talian tidak seimbang. Sistem penyuapan koko dan penapisan besar-besaran yang direka dengan baik mengikut aliran segerak: penumbuk gula → tangki lebur lemak → bekas pencampur → kilang bebola → mesin conching. Saiz tangki penampan dan kapasiti pam setiap peringkat mesti menampung daya pemprosesan maksimum mesin hiliran.
6.1 Konfigurasi Berterusan lwn. Kelompok
Garisan penapisan berterusan (menggunakan kilang bola QMJ dengan gelung peredaran semula dinamik) boleh mencapai output 800-1200 kg/j dengan kestabilan saiz zarah. Sistem kelompok, walaupun lebih mudah dikawal, mengalami masa terbiar yang lebih lama semasa mengisi dan mengosongkan. Jadual di bawah membandingkan metrik prestasi biasa:
| Parameter | Garisan Berterusan (Ball Mill Conche) | Barisan Berkelompok (Standalone Ball Mill) |
|---|---|---|
| Daya tampung (kg/j) | 800-1500 | 400-800 |
| Ketekalan D90 (std dev) | ±1.5 µm | ±3.2 µm |
| Tenaga khusus (kWj/tan) | 85-110 | 130-160 |
| Masa pertukaran (jam) | 0.5 (antara resipi) | 2-3 |
Bagi pengeluar yang menghasilkan berbilang resipi (cth., gelap, susu, coklat putih) pada hari yang sama, talian berterusan dengan keupayaan cepat-flush mengurangkan risiko pencemaran produk. Reka bentuk mesra CIP mesin conche QYJ membolehkan siram dengan minyak sayuran dalam masa kurang dari 30 minit.
7. Kawalan Proses dan Pengoptimuman Terpacu Data
Pemantauan masa nyata saiz zarah, suhu jisim dan beban motor membolehkan pelarasan ramalan. Penderia pembelauan laser dipasang selepas kilang bola dan sebelum conche memberikan maklum balas segera. Apabila D90 melebihi titik tetap (cth., 28 µm), sistem boleh meningkatkan kelajuan pam edaran semula atau mengurangkan kadar suapan secara automatik.
7.1 Petunjuk Prestasi Utama untuk Penapisan Massa
- Nisbah kecekapan penapisan: (Jumlah peningkatan luas permukaan setiap kWj) – nilai melebihi 2.5 m²/kWj menunjukkan prestasi yang baik.
- Kadar kenaikan suhu: Tidak boleh melebihi 0.5°C seminit dalam kilang bola; kenaikan yang lebih cepat menunjukkan penyejukan yang tidak mencukupi atau cas bola yang berlebihan.
- Daya pengeluaran khusus: kg jisim akhir setiap liter isipadu ruang pengisaran sejam – sasaran melebihi 2.2 untuk coklat gelap.
Satu kemudahan mengurangkan masa mengisar bebola mereka sebanyak 17 peratus selepas memasang penderia getaran pada perumahan kilang. Penderia mengesan peningkatan beransur-ansur dalam amplitud getaran disebabkan oleh pin agitator yang haus, membenarkan penyelenggaraan berjadual sebelum kegagalan bencana. Selepas penyelenggaraan, taburan saiz zarah mengecil dengan ketara (variasi D90 menurun daripada ±4 µm kepada ±1.8 µm).
8. Penyelenggaraan dan Penyelesaian Masalah Isu Penapisan Biasa
Malah sistem yang dioptimumkan dengan baik menghadapi penyelewengan. Di bawah ialah panduan penyelesaian masalah berstruktur untuk masalah biasa dalam penapisan jisim coklat .
8.1 Isu Kerap dan Tindakan Pembetulan
- Rasa mulut berpasir / D90 tinggi: Periksa kehausan media kilang bola – bola kehilangan diameter 1-2 mm setiap 500 jam operasi. Gantikan apabila 80 peratus bola bersaiz kecil.
- Penggunaan tenaga yang berlebihan: Sahkan bahawa penghancur gula mencapai D90 < 80 µm. Gula kasar membebankan kilang bebola.
- Pancang kelikatan: Ukur kandungan lemak - penurunan 2 peratus lemak memerlukan penambahan 0.5-1 peratus lesitin.
- Lemak mekar selepas penyimpanan: Pembajaan yang tidak lengkap, tetapi juga boleh berpunca daripada variasi saiz zarah. Pastikan D90 akhir < 30 µm.
Jadual penyelenggaraan pencegahan harus termasuk pemeriksaan mingguan lengan pengaduk kilang bebola dan penentukuran bulanan penderia suhu pada tangki lebur RYJ. Kajian kes dari loji 5 tan/hari menunjukkan bahawa beralih daripada penyelenggaraan reaktif kepada ramalan mengurangkan masa henti yang tidak dirancang sebanyak 62 peratus dalam tempoh enam bulan.
9. Hala Tuju Masa Depan dalam Teknologi Infeed dan Pengilangan Koko
Industri sedang bergerak ke arah garis penapisan automatik sepenuhnya dengan ramalan saiz zarah berasaskan AI. Penderia sebaris ultrasonik dan algoritma pembelajaran mesin boleh meramalkan parameter kilang bola optimum untuk asal-usul biji koko yang berbeza-beza. Selain itu, sistem hibrid yang menggabungkan pengilangan jet dan pengilangan bebola muncul untuk coklat ultra-halus (<15 µm) yang digunakan dalam aplikasi enrobing.
Untuk pengeluar kecil hingga sederhana, sistem modular yang menyepadukan Mesin Coklat Conche Siri QYJ dengan kilang bola QMJ dalam satu gelincir mengurangkan ruang lantai sebanyak 40 peratus berbanding susun atur tradisional. Reka bentuk modular ini juga memudahkan pembersihan dan penukaran.
10. Soalan Lazim
S1: Apakah saiz zarah yang sesuai untuk coklat premium selepas pengilangan bola?
Coklat gelap premium biasanya memerlukan D90 (90 peratus zarah) di bawah 25 mikron, dengan D50 sekitar 15-18 mikron. Coklat susu boleh menjadi lebih kasar sedikit (D90 < 30 mikron) kerana susu tepung menutupi kekeruhan. Saiz zarah melebihi 35 mikron boleh dilihat sebagai berpasir pada lidah.
S2: Berapa kerapkah media pengisar perlu diganti dalam kilang bebola coklat?
Bola keluli Chrome biasanya kehilangan diameter 1-2 mm setiap 800-1000 jam operasi. Periksa bola setiap 500 jam; ganti apabila lebih daripada 30 peratus berada di bawah 8 mm (bermula dari 12 mm). Media bersaiz campuran (cth., 60 peratus 12 mm, 40 peratus 8 mm) selalunya memberikan kecekapan pengilangan terbaik.
S3: Bolehkah satu tangki lebur lemak menghidangkan kedua-dua mentega koko dan lemak susu?
Ya, tetapi pembersihan menyeluruh diperlukan antara lemak yang berbeza untuk mengelakkan pencemaran silang perisa. Injap bahagian dalam dan bawah bawah licin RYJ Fat Melting Tank membolehkan kitaran CIP (bersih-di-tempat) pantas. Untuk pengeluaran berterusan pelbagai resipi, pertimbangkan dua tangki lebur khusus.
S4: Apakah penggunaan tenaga biasa untuk menapis 1 tan jisim coklat?
Dalam talian yang dioptimumkan dengan penumbuk gula berkelajuan tinggi, kilang bebola dan conche, jumlah tenaga khusus berjulat dari 90 hingga 130 kWj setiap tan. Kira-kira 60 peratus digunakan oleh kilang bola, 25 peratus oleh conching, dan 15 peratus oleh peralatan tambahan (pam, kipas, penyejukan).
S5: Bagaimanakah kelembapan dalam gula mempengaruhi proses penapisan?
Gula dengan lembapan melebihi 0.8 peratus menyebabkan penggumpalan dalam pulverizer dan kilang bebola. Zarah melekit menyekat skrin dan mengurangkan kecekapan pengilangan. Mengeringkan suapan gula atau menggunakan dehumidifier pada pengambilan udara pulverizer boleh mengurangkan masalah ini.
S6: Adakah conching berterusan lebih baik daripada conching batch untuk pembangunan perisa?
Conching berterusan (cth., dalam siri QYJ) menawarkan kebolehulangan yang lebih baik dan tenaga yang lebih rendah bagi setiap kilogram. Walau bagaimanapun, conching kelompok membolehkan lebih fleksibiliti untuk kumpulan kecil dan resipi khusus. Kedua-duanya boleh mencapai rasa yang sangat baik apabila parameter ditetapkan dengan betul.
S7: Apakah daya pengeluaran maksimum Kilang Bola Coklat Siri QMJ (Baharu)?
Model QMJ baharu dengan ruang 600 liter boleh memproses sehingga 1500 kg/j dalam mod peredaran semula berterusan untuk coklat susu. Untuk coklat gelap berkelikatan tinggi, daya pengeluaran biasanya 800-1000 kg/j. Output sebenar bergantung pada kehalusan sasaran dan kandungan lemak resipi.