

Berapa lamakah proses penggilapan diambil untuk mencapai kemasan berkilat tinggi pada drage coklat?
Memahami Garis Masa Menggilap Chocolate Dragee
Perjalanan daripada permukaan coklat matte ke kemasan berkilat tinggi seperti cermin pada dragees coklat adalah seni dan sains. Pengurus pengeluaran dan pakar kawalan kualiti sering bertanya: Berapa lamakah proses penggilapan sebenarnya diambil untuk mencapai kemasan berkilat tinggi yang diidamkan pada drage coklat? Jawapannya tidak mudah, kerana pelbagai pembolehubah mempengaruhi garis masa, tetapi memahami faktor ini adalah penting untuk mengoptimumkan kecekapan pengeluaran dan mengekalkan kualiti produk yang konsisten.
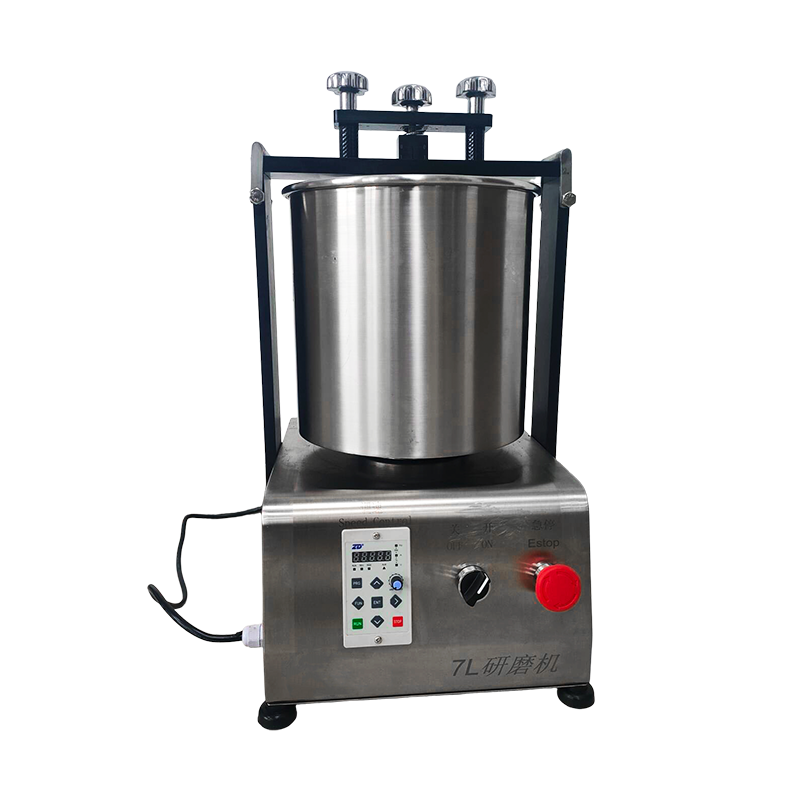
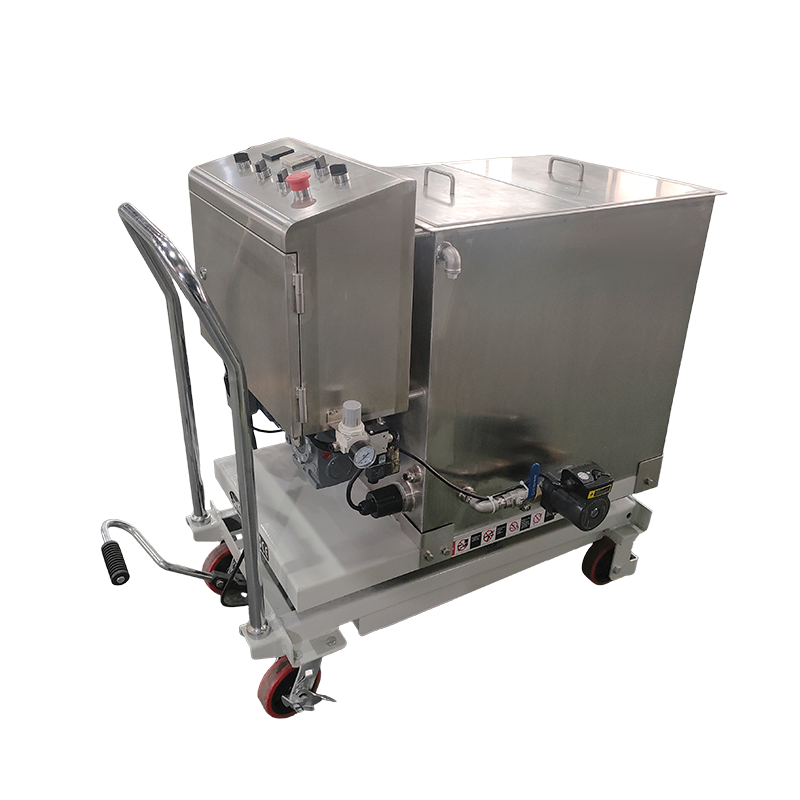
Dalam persekitaran pembuatan kuih-muih profesional, proses penggilapan untuk dragee coklat biasanya terdiri daripada 45 minit hingga 3 jam setiap kelompok, bergantung pada spesifikasi peralatan, ciri produk dan kualiti kemasan yang diingini. Garis masa ini merangkumi keseluruhan kitaran penggilapan, termasuk penyediaan, fasa penggilap aktif dan peringkat pengesahan kualiti. Untuk operasi yang menggunakan lanjutan Mesin Penggilap Coklat & Gula-gula sistem, proses boleh diperkemas dengan ketara sambil mengekalkan piawaian kemasan yang luar biasa.
Variasi tempoh berpunca daripada perbezaan asas dalam geometri produk, ketebalan salutan, keadaan persekitaran ambien dan metodologi pengilat khusus yang digunakan. Dragee bulat dan sfera biasanya menggilap lebih cepat daripada bentuk tidak sekata kerana sentuhan permukaan yang lebih seragam dengan agen penggilap. Begitu juga, produk dengan salutan coklat yang lebih nipis memerlukan masa penggilap yang lebih sedikit berbanding pusat yang bersalut tebal, kerana nisbah luas permukaan kepada isipadu mempengaruhi seberapa cepat medium penggilap boleh menghasilkan kilauan yang diingini.
Faktor Yang Mempengaruhi Tempoh Penggilapan
Spesifikasi Peralatan dan Parameter Prestasi
Spesifikasi teknikal peralatan penggilap anda berkait langsung dengan masa pemprosesan. Mesin penggilap moden mempunyai diameter dram antara 600mm hingga 1500mm, dengan kelajuan putaran biasanya ditetapkan antara 28 dan 32 pusingan seminit untuk tindakan menggilap yang optimum. Mesin yang dilengkapi dengan pemacu frekuensi berubah-ubah membolehkan pengendali melaraskan kelajuan putaran secara dinamik sepanjang kitaran penggilapan, yang boleh mengurangkan masa pemprosesan keseluruhan sebanyak 15-20% berbanding unit kelajuan tetap.
Kapasiti pemanasan mewakili satu lagi faktor masa kritikal. Sistem dengan kuasa pemanasan yang lebih tinggi (2-3kW) boleh mengekalkan suhu dram yang konsisten antara 20-25°C dengan lebih berkesan, menghalang turun naik suhu yang sering memanjangkan kitaran penggilapan. Model lanjutan menggabungkan elemen pemanasan dwi dengan kawalan bebas, membolehkan pelarasan suhu pantas yang menampung formulasi coklat yang berbeza tanpa mengganggu aliran pengeluaran.
Ciri-ciri Produk dan Geometri
Sifat fizikal dragees yang digilap memberi kesan ketara kepada tempoh pemprosesan. Kategori produk standard dan jangka masa pengilat biasa termasuk:
- Drage sfera bulat (diameter 8-12mm): 45-75 minit untuk kemasan berkilat tinggi
- Produk berbentuk oblate atau lentil: 60-90 minit kerana kawasan permukaan rata
- Bentuk silinder atau kolumnar: 90-120 minit memerlukan protokol pengilat khusus
- Bentuk tidak teratur atau berbilang muka: 120-180 minit untuk liputan permukaan yang lengkap
- Coklat silinder berbalut kerajang aluminium: 30-45 minit untuk pemampatan foil dan peningkatan kilauan
Pengiraan nisbah kawasan permukaan kepada jisim mendedahkan bahawa drage yang lebih kecil (di bawah 10mm) menggilap dengan lebih cekap daripada unit yang lebih besar kerana agen penggilap mengedarkan lebih sekata merentasi jumlah luas permukaan. Walau bagaimanapun, produk yang sangat kecil (di bawah 5mm) mungkin memerlukan kelajuan dram yang dikurangkan untuk mengelakkan pengagregatan, yang boleh memanjangkan masa pemprosesan sebanyak 10-15%.
Keadaan Persekitaran dan Atmosfera
Tahap suhu dan kelembapan ambien mencipta perbezaan yang boleh diukur dalam tempoh menggilap. Keadaan persekitaran yang optimum untuk menggilap coklat termasuk:
- Suhu persekitaran: 18-22°C (64-72°F)
- Kelembapan relatif: 50-55%
- Peredaran udara: Dikawal untuk mengelakkan pencemaran habuk
Apabila kelembapan ambien melebihi 60%, masa menggilap boleh meningkat sebanyak 20-30% kerana kelembapan mengganggu proses penghabluran yang menghasilkan permukaan berkilat. Sebaliknya, keadaan yang sangat kering (di bawah 40% kelembapan) boleh menyebabkan pengeringan pantas yang menghalang pengedaran agen penggilap yang betul, memerlukan kelajuan pemprosesan yang lebih perlahan dan kitaran lanjutan.
Sains Di Sebalik Pembentukan Kemasan Berkilat Tinggi
Dinamik Penghabluran dan Penapisan Permukaan
Mencapai kemasan berkilat tinggi pada drage coklat melibatkan memanipulasi penghabluran mentega koko pada tahap mikroskopik. Proses penggilapan menghasilkan geseran mekanikal yang menghasilkan haba terkawal (kira-kira 28-32°C pada permukaan produk), yang melembutkan salutan coklat seketika. Apabila dram terus berputar dan udara sejuk beredar, permukaan mengkristal semula menjadi polimorf Borang V yang stabil, yang menghasilkan penampilan berkilat yang khas.
Kitaran haba ini berlaku berulang kali sepanjang kitaran penggilap, dengan setiap lelaran menapis struktur permukaan. Penyelidikan menunjukkan bahawa pembangunan gloss optimum memerlukan 15-25 kitaran haba lengkap , yang menjelaskan mengapa proses itu tidak boleh disegerakan. Percubaan untuk mempercepatkan kitaran dengan pemanasan berlebihan atau tindakan mekanikal yang agresif mengakibatkan kecacatan permukaan, pembungaan lemak atau pengedaran kilauan tidak sekata yang memerlukan pemprosesan semula.
Protokol Aplikasi Agen Penggilap
Penggunaan agen penggilap mengikut protokol pemasaan tepat yang berbeza mengikut jenis produk dan keamatan kemasan yang dikehendaki. Ejen penggilap biasa dan garis masa permohonan mereka termasuk:
| Agen Penggilap | Peringkat Permohonan | Tempoh | Hasilnya |
| Penyelesaian Gum Arabic (2-3%) | Penamat akhir | 15-20 minit | Meterai pelindung berkilat tinggi |
| Campuran Lilin Lebah-Carnauba | Penggilap pertengahan | 25-35 minit | Kilauan dalam dengan ketahanan |
| Glaze Berasaskan Shellac | Pengedap akhir | 10-15 minit | Kilauan dan perlindungan maksimum |
| Penggilapan Asli (Tiada Bahan Tambahan) | Proses lanjutan | 120-180 minit | Kilauan halus, pemprosesan minimum |
Masa permohonan ejen adalah kritikal. Penggunaan pramatang agen pengedap boleh memerangkap ketidaksempurnaan permukaan, manakala penggunaan yang tertunda boleh mengakibatkan lekatan yang tidak mencukupi. Pengendali yang berpengalaman biasanya menggunakan agen penggilap dalam tiga peringkat: penyediaan permukaan awal (20% daripada jumlah masa), penggilap utama (50% daripada jumlah masa) dan pembangunan kilauan akhir (30% daripada jumlah masa).
Mengoptimumkan Masa Menggilap Melalui Kawalan Proses
Strategi Pengurusan Suhu
Kawalan suhu yang berkesan mewakili faktor paling penting dalam mengurangkan tempoh penggilapan tanpa menjejaskan kualiti. Sistem penggilap lanjutan menggunakan kawalan suhu berbilang zon yang membolehkan bahagian dram yang berbeza mengekalkan profil terma yang berbeza. Keupayaan ini membolehkan pemprosesan serentak produk pada pelbagai peringkat kitaran penggilapan, mengurangkan masa batch keseluruhan sehingga 25%.
Perkembangan suhu optimum semasa kitaran penggilap standard 90 minit mengikut corak ini:
- Fasa permulaan (0-15 minit): Suhu ambien (20-22°C) untuk membenarkan penyesuaian permukaan
- Fasa pemanasan (15-30 minit): Peningkatan beransur-ansur kepada 24-26°C untuk mengaktifkan pelembutan permukaan
- Fasa penggilap aktif (30-60 minit): Penyelenggaraan pada 28-30°C dengan selang penyejukan berkala
- Fasa pembangunan gloss (60-75 minit): Penyejukan terkawal hingga 22-24°C untuk menstabilkan penghabluran
- Fasa tetapan akhir (75-90 minit): Kembali ke suhu ambien untuk penstabilan produk
Pelarasan Kelajuan dan Kecondongan Drum
Sudut kecondongan gendang antara 15° dan 45° memberi kesan ketara kepada corak pergerakan produk dan kecekapan penggilapan. Sudut yang lebih curam (35-45°) mencipta lebih banyak tindakan melata yang meningkatkan pendedahan permukaan kepada agen penggilap, yang berpotensi mengurangkan masa pemprosesan sebanyak 10-15% untuk produk bulat. Walau bagaimanapun, sudut yang lebih rata (15-25°) terbukti lebih berkesan untuk bentuk tidak sekata yang memerlukan pengendalian yang lebih lembut untuk mengelakkan kerosakan permukaan.
Protokol kelajuan berubah-ubah mengoptimumkan lagi masa pemprosesan. Bermula dengan kelajuan yang lebih perlahan (20-25 rpm) semasa fasa salutan awal menghalang kerosakan produk, sambil meningkat kepada kelajuan pengilat optimum (30-32 rpm) semasa fasa utama memaksimumkan kecekapan penghalusan permukaan. Sesetengah sistem termaju menggabungkan keupayaan putaran terbalik yang menghapuskan zon mati dan memastikan penggilapan seragam, mengurangkan jumlah masa kitaran dengan memastikan pendedahan konsisten semua permukaan produk.
Perancangan Pengeluaran dan Penjadualan Kelompok
Mengira Kapasiti Pengeluaran Harian
Memahami keperluan masa penggilapan yang tepat membolehkan perancangan pengeluaran dan pengiraan kapasiti yang tepat. Mesin penggilap siri PGJ standard dengan diameter dram 1000mm dan kapasiti kelompok 50-70kg biasanya boleh disiapkan 4-6 kelompok setiap syif 8 jam apabila memproses dragees bulat standard dengan kitaran penggilap 60 minit.
Pengurus pengeluaran harus mengambil kira komponen masa ini apabila menjadualkan:
- Memuatkan dan penyediaan: 5-8 minit setiap kelompok
- Proses menggilap aktif: 45-120 minit (bergantung kepada produk)
- Pemeriksaan dan pengesahan kualiti: 3-5 minit
- Memunggah dan memindahkan: 5-7 minit
- Pembersihan peralatan antara kelompok: 8-12 minit (semasa menukar produk atau warna)
Pengiraan ini menunjukkan bahawa jumlah masa kitaran setiap kelompok adalah antara 66 hingga 152 minit, menekankan kepentingan pengelompokan produk dan pengoptimuman jujukan. Menjalankan produk serupa secara berturut-turut menghapuskan masa pembersihan antara kumpulan, dengan berkesan meningkatkan daya pengeluaran harian sebanyak 15-20%.
Integrasi Barisan Pengeluaran Berbilang Peringkat
Operasi kuih-muih moden mengintegrasikan mesin penggilap ke dalam barisan pengeluaran berterusan di mana penyegerakan masa adalah kritikal. Talian bersepadu biasa termasuk stesen salutan, terowong penyejukan dan unit penggilap yang disusun mengikut urutan. Stesen penggilap mesti mengekalkan rentak dengan kapasiti salutan huluan, yang biasanya berkisar antara 100-500 kg sejam bergantung pada konfigurasi talian.
Untuk mengelakkan kesesakan, banyak kemudahan menggunakan berbilang mesin penggilap yang beroperasi secara selari, dengan setiap unit mengendalikan jenis produk atau keperluan kemasan tertentu. Pendekatan pemprosesan selari ini membolehkan barisan keseluruhan mengekalkan aliran berterusan manakala kelompok individu menerima masa penggilapan tepat yang diperlukan untuk piawaian kualiti. Sebagai contoh, barisan pengeluaran yang dinilai pada 300 kg/jam mungkin menggunakan tiga mesin penggilap setiap satu memproses kelompok 100 kg pada kitaran 90 minit berperingkat, memastikan pengeluaran berterusan sambil mengekalkan tempoh penggilapan yang optimum.
Penilaian Kualiti dan Pengesahan Penamat
Piawaian Pengukuran Glos Objektif
Menentukan apabila proses penggilapan selesai memerlukan pengukuran objektif dan bukannya penilaian visual subjektif. Pengukuran kilauan standard industri menggunakan meter kilauan geometri 60 darjah yang mengukur pemantulan permukaan. Kemasan coklat berkilat tinggi biasanya didaftarkan antara 85-95 unit berkilat (GU) pada 60 darjah, manakala kemasan cermin premium mungkin melebihi 95 GU.
Sistem pemantauan gloss masa nyata yang disepadukan ke dalam peralatan penggilap moden boleh mengesan secara automatik apabila produk mencapai spesifikasi sasaran, menghalang kedua-dua pemprosesan kurang (kilat tidak mencukupi) dan pemprosesan berlebihan (kemungkinan kerosakan permukaan atau pembungaan lemak). Sistem ini mengurangkan variasi kualiti dan menghapuskan ketidakpastian yang sering menyebabkan pengendali melanjutkan kitaran penggilapan secara tidak perlu.
Penunjuk Kualiti Visual dan Taktil
Walaupun pengukuran instrumental memberikan ketepatan, kakitangan kawalan kualiti yang berpengalaman mengenali isyarat visual khusus yang menunjukkan penyiapan penggilapan optimum:
- Pantulan permukaan seragam tanpa coretan atau bintik-bintik
- Ketiadaan sisa agen penggilap yang kelihatan atau tarikan habuk
- Kedalaman warna yang konsisten merentas semua permukaan produk
- Permukaan sentuhan licin tanpa melekit atau kekasaran
- Suhu produk yang stabil menunjukkan penghabluran selesai
Produk yang memenuhi kriteria ini selepas tempoh pengilat yang dikira boleh dilepaskan dengan yakin, manakala produk yang menunjukkan kekurangan mungkin memerlukan pemprosesan lanjutan atau pengenalpastian sisihan parameter proses.
Menyelesaikan Masalah Masa Menggilap Lanjutan
Punca Biasa Proses Kelewatan
Apabila kitaran menggilap secara konsisten melebihi jangka masa yang dijangkakan, penyiasatan sistematik terhadap faktor-faktor ini biasanya mendedahkan punca utama:
Isu Kualiti Salutan: Salutan coklat dengan pembajaan atau kandungan lemak yang salah mungkin menahan penggilapan, memerlukan 30-50% masa pemprosesan tambahan. Pengesahan tempera prasalutan menghalang isu ini.
Kegagalan Kawalan Alam Sekitar: Kawalan iklim yang tidak mencukupi di kawasan penggilap memanjangkan masa pemprosesan kerana peralatan bergelut untuk mengekalkan keadaan terma yang optimum. Memasang sistem HVAC khusus untuk zon penggilap biasanya mengurangkan masa kitaran sebanyak 15-25%.
Status Penyelenggaraan Peralatan: Permukaan dram yang haus, elemen pemanasan yang tidak cekap, atau sistem peredaran udara tersumbat mengurangkan kecekapan penggilapan. Jadual penyelenggaraan tetap harus termasuk kemasan semula permukaan dram setiap 12-18 bulan dan pemeriksaan elemen pemanas setiap suku tahun.
Kelebihan Produk: Melebihi kapasiti kelompok yang disyorkan (biasanya 45-90 kg untuk dram 1000mm) menghasilkan tindakan penggilapan yang tidak sekata dan memanjangkan masa pemprosesan sambil mengurangkan kualiti. Pematuhan kepada berat pemuatan yang ditentukan memastikan prestasi optimum.
Teknik Pecutan Proses
Apabila permintaan pengeluaran memerlukan masa penggilapan yang dikurangkan, teknik yang disahkan ini boleh mempercepatkan pemprosesan tanpa kompromi kualiti yang tidak boleh diterima:
Pemuatan Produk Pra-Kondisi: Membawa produk ke suhu ambien sebelum menggilap menghapuskan fasa pelarasan terma awal, menjimatkan 10-15 minit setiap kelompok.
Kepekatan Ejen Penggilap Dioptimumkan: Menggunakan kepekatan gam arabic atau rumusan pengilat cepat yang lebih tinggi sedikit boleh mengurangkan masa pengilat akhir sebanyak 20-30%, walaupun pertimbangan kos mesti dinilai.
Peredaran Udara yang Dipertingkatkan: Menaik taraf sistem blower untuk menyediakan 25-30% peningkatan aliran udara mempercepatkan pengeringan permukaan dan penghabluran, terutamanya bermanfaat dalam persekitaran kelembapan tinggi.
Kawalan Parameter Automatik: Sistem kawalan berasaskan PLC yang melaraskan suhu dan kelajuan secara automatik berdasarkan maklum balas produk masa nyata menghalang pemprosesan berlebihan konservatif yang sering berlaku dengan operasi manual.
Pemilihan Peralatan untuk Operasi Cekap Masa
Memadankan Spesifikasi Mesin dengan Keperluan Pengeluaran
Memilih peralatan penggilap yang sesuai melibatkan mengimbangi keupayaan masa pemprosesan dengan keperluan volum pengeluaran. Kriteria pemilihan utama termasuk:
| Diameter Drum | Kapasiti Kelompok | Masa Kitaran Biasa | Keluaran Harian (8jam) |
| 600mm | 15 kg | 45-60 min | 120-180 kg |
| 800mm | 30-50 kg | 50-75 min | 240-400 kg |
| 1000mm | 50-70 kg | 60-90 min | 300-500 kg |
| 1250mm | 120-180 kg | 75-120 min | 600-900 kg |
Kemudahan dengan portfolio produk yang pelbagai mendapat manfaat daripada mengekalkan berbilang saiz mesin, membenarkan pengoptimuman saiz kelompok untuk setiap jenis produk dan bukannya memaksa semua produk melalui peralatan bersaiz besar yang memanjangkan masa pemprosesan.
Ciri Lanjutan Yang Mengurangkan Masa Pemprosesan
moden Mesin Penggilap Coklat & Gula-gula sistem menggabungkan ciri yang direka khusus untuk meminimumkan tempoh penggilapan sambil meningkatkan kualiti kemasan:
Kawalan Pemacu Frekuensi Berubah (VFD): Mendayakan pelarasan kelajuan yang tepat sepanjang kitaran pengilat, mengoptimumkan tindakan mekanikal untuk setiap fasa dan mengurangkan jumlah masa sebanyak 15-20% berbanding sistem kelajuan tetap.
Penghantaran Ejen Penggilap Automatik: Sistem semburan boleh atur cara menggunakan agen penggilap pada selang dan kepekatan optimum, menghapuskan kelewatan penggunaan manual dan ketidakkonsistenan yang memanjangkan masa pemprosesan.
Pemprofilan Suhu Bersepadu: Pemanasan berbilang zon dengan kawalan bebas membolehkan pemprosesan serentak produk pada peringkat penggilapan berbeza, dengan berkesan mewujudkan aliran berterusan dalam sistem kelompok.
Sistem Drum Perubahan Pantas: Keupayaan penyingkiran dan penggantian dram tanpa alat mengurangkan masa pembersihan dan pertukaran antara kelompok daripada 30-45 minit kepada di bawah 10 minit, dengan ketara meningkatkan kapasiti harian yang berkesan.
Penanda Aras Industri dan Standard Prestasi
Analisis Perbandingan Kecekapan Pemprosesan
Data industri mendedahkan variasi ketara dalam kecekapan menggilap merentas pendekatan operasi yang berbeza. Kemudahan terbaik dalam kelasnya mencapai purata masa kitaran penggilapan sebanyak 45-55 minit untuk dragee bulat standard , manakala penghibur purata biasanya memerlukan 75-90 minit untuk output kualiti yang setara. Jurang kecekapan 30-40% ini berpunca terutamanya daripada keupayaan peralatan, kecanggihan kawalan proses dan tahap latihan pengendali.
Penunjuk prestasi utama untuk operasi menggilap hendaklah termasuk:
- Masa kitaran per kilogram produk siap
- Kadar kualiti lulus pertama (peratusan memenuhi standard gloss tanpa pemprosesan semula)
- Penggunaan tenaga setiap kelompok
- Peratusan penggunaan peralatan (masa pengeluaran sebenar berbanding masa tersedia)
- Kecekapan ejen penggilap (gram ejen per kilogram produk)
Operasi berprestasi tinggi mengekalkan kadar kualiti lulus pertama melebihi 95%, manakala kemudahan yang bergelut dengan kawalan proses mungkin menyaksikan kadar pemprosesan semula sebanyak 15-25%, secara berkesan meningkatkan jumlah masa penggilapan dan penggunaan sumber secara berkadar.
Trend Masa Depan dalam Pengurangan Masa Menggilap
Teknologi baru muncul menjanjikan pengurangan lanjut dalam masa kitaran penggilapan sambil mengekalkan atau meningkatkan kualiti kemasan. Sistem penggilap yang dibantu ultrasonik, kini dalam peringkat pembangunan lanjutan, menunjukkan potensi untuk mengurangkan masa pemprosesan sebanyak 40-50% melalui pengaktifan permukaan yang dipertingkatkan. Begitu juga, formulasi salutan lanjutan dengan kinetik penghabluran yang dipertingkatkan boleh membolehkan pembangunan kilauan yang lebih pantas tanpa campur tangan penggilap mekanikal.
Automasi dan integrasi kecerdasan buatan mewakili peluang paling segera untuk pengoptimuman masa. Algoritma pembelajaran mesin yang menganalisis penampilan produk masa nyata dan melaraskan parameter proses secara automatik boleh menghapuskan margin keselamatan konservatif yang biasanya digunakan oleh operator, mengurangkan masa kitaran sebanyak 10-15% sambil meningkatkan konsistensi.
Garis Panduan Pelaksanaan Amali
Mewujudkan Prosedur Operasi Standard
Mendokumentasikan parameter masa yang tepat untuk setiap jenis produk memastikan hasil yang konsisten dan membolehkan penambahbaikan berterusan. Prosedur operasi standard hendaklah menyatakan:
Piawaian Masa Khusus Produk: Tempoh penggilapan minimum, sasaran dan maksimum berdasarkan data prestasi sejarah dan kajian pengesahan kualiti. Piawaian ini harus disemak setiap suku tahun dan dikemas kini berdasarkan penambahbaikan proses atau perubahan perumusan.
Protokol Keputusan: Kriteria yang jelas untuk menentukan masa untuk melanjutkan pemprosesan, bila untuk melepaskan produk dan bila untuk memulakan penyiasatan penyelesaian masalah. Protokol ini menghalang lanjutan masa sewenang-wenangnya yang sering berlaku apabila pengendali kekurangan panduan yang jelas.
Keperluan Dokumentasi: Merekod masa kitaran sebenar, keadaan persekitaran dan ukuran kualiti